Как гнуть алюминиевый профиль
Технология гибки алюминиевого профиля
Содержание
Арочные конструкции в архитектуре
А́РКА (французское «arc», итальянское «агсо» произошло от латинского «arcus» — «дуга, изгиб») — тип архитектурной конструкции, которая выполняет дугообразное перекрытие проема — прострaнcтва между двумя опорами. Конструкция полуциркульной арки и свода возникла в древней Месопотамии и потом успешно применялась во всех архитектурных стилях, слегка меняя свою форму. С развитием цивилизации арка стала символом небесного свода, прохождение через арку означало новое, духовное рождение человека. Вот почему использование арочных и круглых окон и арочных дверей в архитектуре здания всегда выгодно отличает его среди других строений и придает ему особый вид. С появлением в современном строительстве светопрозрачных гибких пластиков (сотового и монолитного поликарбонатов) использование арочных несущих конструкций, соответствующих главному достоинству пластиков — возможности быть изогнутым по криволинейной поверхности, стало еще более массовым. Это позволяет архитекторам создавать самые разнообразные формы не только для кровельных светопрозрачных конструкций (козырьков, галерей, атриумов, и др.), но и для вертикальных фасадных конструкций, где в качестве заполнения применяются стеклопакеты с молированным (изогнутым) стеклом.
Оборудование для гибки алюминиевого профиля
Материалы, применяемые в современных оконных и витражных конструкциях, позволяют получить изогнутую деталь с минимальными затратами. В процессе гибки заготовка профиля подвергается холодному деформированию посредством обработки на профилегибочном станке. Заготовка проходит через несколько фигурных роликов заданного калибра, по геометрии повторяющих поперечный контур профиля. Профилегибочные станки классифицируют по количеству роликов и по ориентации роликов в прострaнcтве: в горизонтальной или в вертикальной плоскости. По количеству роликов (или валков) станки бывают трехроликовые и четырехроликовые.
Схема трехроликового станка представляет собой трехточечную систему, через которую проходит заготовка профиля: две точки — ролики Р1 и Р2, вращающиеся в одном направлении и одна точка – ролик Р3, вращающийся навстречу – см. рис. 1. Оси роликов Р1 и Р2 находятся на одной линии и в результате вращения, производят горизонтальную подачу профиля со скоростью V1 к подвижному ролику Р3, который в перпендикулярном направлении создает изгибающее давление на профиль со скоростью V2. Изменяя расстояние между роликами Р1 и Р2 изменяется радиус гиба профиля.
Профили с малыми радиусами гиба гнут за несколько проходов. После каждого прохода заготовке придается заданная кривизна дуги, все более приближающаяся к требуемой форме профиля, и только при последнем проходе профиль получается с требуемым радиусом гиба.
Четырехроликовые станки используются для гибки профилей, которые имеют сложную криволинейную форму, а так же форму спиралей или кругов. Конструкция таких станков, отличается тем, что два ведущих ролика подают заготовку, а еще два ролика изгибают заготовку. Необходимый радиус гибки, настраивается компьютером или вручную при помощи вращения рукояток.
На рис. 2 изображен профилегибочный станок с вертикальным расположением роликов. Вертикально перемещающийся ролик, задающий радиус гибки, имеет гидравлический привод. Изменяя расстояние между нижними роликами, оператор может работать как со сложным (оконным) профилем (максимально раздвинутое положение роликов), так и с металлическим профилем (среднее положение роликов) и прокатом (ближнее положение роликов). При этом автоматически пересчитываются радиусы гибки и гибочные ролики перемещаются в нужные положения.
На изображенном на рис. 3 профилегибочном станке с горизонтальным расположением роликов три ролика имеют свой собственный привод, поэтому на станке можно без труда гнуть профили большого сечения. Размеры роликов позволяют подвергать высокоточному изгибу профили высотой до 300 мм. Гидравлический привод управляется через электроклапаны, цифровое табло указывает величину подачи с точностью до 0,1 мм.
Большинство современных профилегибов оснащены программным управлением, которое представляет собой передвижной пульт управления со встроенным промышленным ПК и сенсорным дисплеем. Программное управление позволяет быстро и комфортно программировать операции на станке. Возможности программного обеспечения позволяют производить гибку по нескольким радиусам, осуществляя, в случае необходимости, плавный переход от дуги с заданным радиусом к прямой линии, или аппроксимировать эллипс. Графическое представление обpaбатываемой заготовки позволяет визуально контролировать программируемые параметры.
Сменные ролики
Непосредственное воздействие на алюминиевый профиль в процессе гибки осуществляют ролики, которые изготавливают из стали или из высокопрочных полимеров (полиамид 6, полиэтилен, полиацеталь, капролон) – см. рис. 4.
Ролики из стали имеют больший срок службы, но и применяют их в основном для гибки неокрашенного профиля. Ролики из полимеров, применяемые для гибки алюминиевых профилей и профилей ПВХ, имеют соответственно меньший вес, высокую устойчивость к коррозии и обладают большими антифрикционными свойствами. Самое важное, при их использовании не повреждается лицевая поверхность изделий, то есть можно гнуть окрашенные профили. Ролики из полимеров легче обpaбатываются, следовательно, имеют более низкую стоимость, чем ролики из стали.
Общий вид алюминиевых профилей оконных серий и применяемые для их гибки ролики изображены на рис. 5-6. На рис. 5 показан однокамерный профиль оконной серии S50 без терморазрыва. На рис. 6 показан комбинированный профиль оконной серии S70 с терморазрывом. В обоих случаях помимо самого профиля рамы или створки необходимо гнуть еще и профиль штапика.
Гибка прессованных алюминиевых профилей
Прессованные алюминиевые профили подвергают гибке с применением одного из следующих четырех основных методов [1-3]:
- Роторная гибка
- Трехроликовая гибка
- Гибка растяжением
- Прессовая гибка
Минимальный радиус гибки
Минимальный радиус гибки алюминиевого профиля, при котором на нем еще не возникают трещины и другие повреждения, в значительно степени зависит от механических свойств алюминиевого сплава. Основными ограничивающими факторами для достижения малого радиуса гибки, являются относительное удлинение материала профиля и разница между пределом текучести и пределом прочности материала. Чем выше относительное удлинение материала и чем больше разница между его пределом текучести и пределом прочности, тем большую степень пластической деформации он сможет выдерживать без разрушения.
Алюминиевые сплавы применяемые для гибки
Лучшие показатели по пластическим свойствам и способностью к гибке имеют марки алюминия и сплавы серий 3ххх и 5ххх. Профили из сплавов серий 2ххх и 7ххх обладают высокой прочностью и малой пластичностью и поэтому редко подвергаются гибке. Сплавы серии 6ххх, например, сплавы 6060 и 6063, имеют достаточно высокие пластические свойства. Поэтому их часто применяют для изготовления гнутых деталей и изделий.
Состояния алюминиевых сплавов для гибки
Гибку алюминиевых профилей, например, из сплавов 6060 и 6063, можно производить на уже упрочненном алюминиевом сплаве (состояния Т5 и Т6), однако только при достаточно большом радиусе гибки. При гибке на малые радиусы обычно применяют профили в отожженном состоянии или в «полуупрочненном» состоянии Т4 – «закалка и естественное старение». Если для готовых гнутых профилей необходима высокая прочность, то их полное термическое упрочнение производят после выполнения операции.
Если алюминиевые профили в состоянии Т4 производятся большими партиями, то нужно обеспечить, чтобы интервал времени между гибкой первого и последнего профиля в партии не был слишком длинным. Дело в том, что свежие профили в состоянии Т4 продолжают естественно набирать прочность в течение довольно длительного времени. Если этот интервал будет слишком длинным, то параметры гибки этих профилей, придется существенно корректировать, особенно при малых радиусах. Поэтому часто для обеспечения хорошей повторяемости операции гибки, алюминиевые профили подвергают отжигу.
Гибка, анодирование и порошковая окраска
Гибку алюминиевых профилей обычно производят до операции анодирования, так как хрупкий анодный слой при гибке может растрескиваться, особенно на участках, которые подвергаются растяжению. Порошковое покрытие может выдерживать гибку на большие радиусы, например, при изготовлении арок для окон и дверей методом трехроликовой гибки. Однако при малых радиусах гибки, на порошковом покрытии могут возникать повреждения, явные или скрытые. Скрытые повреждения могут проявляться через некоторое время в виде пониженной коррозионной стойкости.
Роторная гибка
Роторная гибка, является наиболее популярным методом гибки алюминиевых профилей. Этим методом производят, например, гибку профилей для рам окон пассажирских вагонов. Эта технология позволяет получать малые углы, и обеспечивает хорошую повторяемость размеров гнутых деталей.
Деталь закрепляется на массивном поворотном ролике (рисунок 1). Ролик и ползун имеют форму профиля, который подвергается гибке. Профиль поворачивается вместе с поворотным роликом, поэтому этот метод иногда называют гибкой с наматыванием. В процессе гибки, наружная часть профиля подвергается растяжению, а внутренняя – сжатию. Для того, чтобы предотвратить образование на профиле царапин и вмятин ролик и ползун изготавливают из полимерного материала, обычно, фторопласта.
Рисунок 1 – Роторная гибка [3]
Трехроликовая гибка
Роликовую гибку алюминиевых профилей применяют для больших радиусов гиба, например, арочных окон и дверей. Профиль прокатывается несколько или много раз между двумя нижними приводными роликами и вертикальным прижимным роликом (рисунок 2). Обычно для управления роликовой гибочной машиной применяют числовое программное управление (ЧПУ). Ролики для этой машины, изготавливают обычно из полимерных материалов.
Читать еще: Категория ремонтной сложности оборудования что этоРисунок 2 – Трехроликовая гибка [3]
Гибка растяжением
Технология гибки растяжением, дает очень высокую точность. Что очень важно, при изготовлении трехмерной формы гнутого профиля [1]. По схеме деформирования это скорее формовка, чем гибка. Поэтому этот метод часто называют формовкой растяжением.
Профиль устанавливается между двумя зажимами и затем постепенно натягивается на неподвижную матрицу заданной формы (рисунок 3). Форма этой матрицы соответствует форме поперечного сечения профиля. Металл растягивается до верхнего предела пластичности и поэтому влияние упругой отдачи является незначительным.
Стоимость такого оборудования довольно высокая. Такой метод гибки-формовки алюминиевых профилей применятся в автомобильной промышленности, например, при изготовлении бамперов и элементов рамы.
Рисунок 3 – Гибка растяжением [3]
Прессовая гибка
Прессовая гибка, подходит для простой гибки больших партий алюминиевых профилей (рисунок 4). Гнутый профиль получают путем приложения усилия механического или гидравлического пресса на гибочную матрицу. Верхняя и нижняя матрицы имеют форму, которая задает форму гнутого профиля. Эти матрицы могут быть стальными или пластиковыми.
Рисунок 4 – Прессовая гибка [3]
Упругая отдача
Явление упругой отдачи является частой причиной несоответствия размеров согнутого профиля заданным размерам. Упругая отдача является результатом упруго-пластического деформирования материала профиля (рисунок 5). Гибочная машина изгибает профиль на заданный угол α2. После снятия изгибающего момента профиль «отпружинивает» на угол Δα. Этот угол Δα и называют углом упругой отдачи. Упругую отдачу обычно компенсируют гибкой профиля на угол, который больше заданного угла α2 на определенную величину. Эту величину перегиба определяют экспериментально или с помощью расчетов.
Рисунок 5 – Упругая отдача при гибке профилей [2]
Основными факторами, которые влияют на величину упругой отдачи, являются:
- Модуль упругости материала
- Предел текучести материала
- Коэффициент деформационного упрочнения материала
- Размеры поперечного сечения профиля
- Радиус гибки.
Источники:
1. Design Manual, SAPA, 2014.
2. TALAT 3706 – European Aluminium Association, 1996
ООО «Алюком»
г. Москва, ул. Нагатинская, д. 16, стр. 9, офис 2-5
Тел.: +7 (495) 268 0444
E-mail: info@alucom.ru
Производство и склад: Калужская обл., г. Малоярославец, ул. Калужская, 64.
Технология гибки алюминиевого профиля
Алюминий — легкий и пpaктичный материал, который часто используется для монтажа различных конструкций в домашних условиях. При необходимости получить гнутую заготовку, сделать это просто, чему поспособствуют низкая температура плавления и пластичность. О том, как выполняется гибка алюминиевого профиля на предприятиях и в домашних условиях, подробно рассказано далее.
Специфика работы
Есть лишь одна сложность при деформации заготовки из алюминия. Хоть материал весьма пластичен, в месте сгиба возможно появление трещин, а сам профиль может согнуться не так ровно, как хотелось бы. Но это случается не всегда, и чаще из-за недостатка опыта человека.
Если же использовать современное оборудование (которое доступно не только для крупных предприятий), проблема даже не проявит себя.
Для работ в домашних условиях понадобится не самое дешевое оборудование. Рекомендуется его приобретать, только если гибка алюминия является частью регулярно выполняемых работ. Теперь — о методах сгибания профиля при помощи машин и без них.
Классификация оборудования
Получить изогнутую алюминиевую деталь с максимально точным требуемым радиусом и минимальными потерями материала возможно при использовании профилегибочных устройств. Условно они делятся на 2 группы в зависимости от габаритов:
- на неподвижной станине (крупные);
- переносные (маленькие).
Еще одним критерием классификации выступает сам сгиб. Так, станок может изгибать заготовку:
- по заданному радиусу;
- под заданным или прямым углом.
Подробнее о представителях тех или иных групп — ниже.
Стационарное оборудование
Примером габаритной машины, задача которой — гибка алюминиевого профиля по радиусу, является профилегибочный станок. Основные рабочие органы оборудования — стационарные и подвижные ролики, геометрия которых повторяет контур заготовки в поперечном сечении. По числу роликов делятся на группы:
У первых два ролика вращаются в одном направлении и находятся на одной линии, осуществляя подачу профиля на третий ролик, вращающийся противоположно. Регулируя расстояние между двумя сонаправленными элементами, мастер изменяет радиус сгиба алюминиевой заготовки. Если требуется получить очень малый радиус, выполняют несколько проходов через ролики.
Четырехроликовые станки применяются при гибке профилей сложной формы (круги, спирали и т.п.). Два ролика также неподвижны и сонаправлены, а два других осуществляют изгиб нестандартного изделия. Радиус настраивается своими руками, либо на компьютере при наличии электронного управления.
У станков может варьироваться положение роликов. Оно бывает:
Первые подходят для элементов с большим сечением (высотой до 300 мм), вторые — для небольших заготовок (прокатная продукция) или особо сложных материалов (оконные профили). Теперь — пара слов об устройствах для гибки под углом.
Переносное оборудование
Примером такого агрегата является профилегибочный станок «АЛС». Его задача — гибка полос и металлических профилей сложной формы шириной до 160 мм и толщиной до 2 мм. Чаще применяется для сгибания широких профилей (например, при установке наружной рекламы — объемных букв), но для небольших тоже подойдет.
Отличительные особенности станка «АЛС»:
- нет необходимости крепления к верстаку — встроенной опоры достаточно;
- удобство трaнcпортировки из-за малых габаритов и веса;
- действие занимает одну секунду.
Самыми популярными устройствами данного формата являются «АЛС-А 90» и «АЛС-А 60». Первые изгибают заготовку на 90 градусов, вторые — на 60. Стоимость «АЛС» — порядка 6000 рублей.
Гибка профиля в домашних условиях
Наверняка те, кто регулярно занимается ремонтами, задавались вопросом, как согнуть алюминиевый профиль без дорогого оборудования. Ниже рассмотрено несколько способов выполнить работу своими руками.
Способ 1. Тиски и бруски
У незамкнутых профилей (например, П-образных) потребуется предотвратить потерю устойчивости стенок. Для этого необходимо использовать брусок-вкладыш, желательно, металлический, точно входящий в желоб паза. Последовательность действий мастера такова:
- положить вкладыш внутрь профиля;
- зажать заготовку в тисках так, чтобы края вкладыша и губ тисков совпадали;
- слегка изогнуть профиль;
- разжать тиски и выдвинуть профиль на полмиллиметра;
- повторить два выше описанных шага, пока не получится требуемый гнутый профиль.
Способ прост, но далеко не точен — сложно получить ровное изделие с первого раза, однако опытный мастер сможет подкорректировать геометрию.
Способ 2. Самодельные ролики
Простейший способ создать аналог профилегибочного станка подразумевает следующие действия:
- купить 2-4 ролика небольшого диаметра с шириной, чуть превышающей высоту профиля-заготовки;
- закрепить изделие на ровной горизонтальной поверхности так, чтобы они могли свободно вращаться, а расстояние между ними было достаточным для прохождения профиля.
Вот и все. Чтобы загнуть заготовку в круг, будет достаточно двух роликов; для получения изделия определенного радиуса — минимум трех, причем один из них лучше сделать регулируемым, по аналогии с профилегибочными станками. Изделие из металла вставляется между роликами и аккуратно прокручивается. Пользователь контролирует прилагаемое усилие, ход работы и придерживает заготовку.
Описанные выше способы работы своими руками — альтернатива дорогостоящим методам работы на оборудовании. Если же имеется возможность, а гибка заготовок из металла производится регулярно, стоит задуматься о покупке хотя бы компактного устройства по цене от 10 тысяч рублей. Если вы можете дать рекомендации о способах сгибания алюминиевого профиля различной формы, поделитесь информацией в обсуждении к статье.
Как согнуть алюминиевую трубу профессионально: советы и решения
Сегодня выпуск изделий из алюминия чрезвычайно разнообразен и все они востребованы. Это говорит об эффективности и незаменимости данного вида материала в большинстве сфер применения. Остановим внимание на самом популярном типе алюминиевой продукции — трубе.
Сгибать алюминиевую трубу можно разными методами, с помощью техники и без таковой
Хаpaктеристики трубных изделий из алюминия
Алюминиевая труба – легкий (треть от веса стальной), пластичный, не поддающийся коррозии, устойчивый к химическому и температурному воздействию (рабочая температура от +150 о С до -270 о С), с высокой электро- и теплопроводностью, экологичный и долговечный вид изделий. Они различаются:
- по форме сечения на круглые, квадратные, прямоугольные и фасонные;
- по способу производства на холоднодеформированные, прессованные и сварные;
- по длине на мерные, немерные, с кратной мерностью, бухтовой фасовки;
- по химическому составу (марка Al) на высокочистые и технической чистоты.
Сведения о деформируемых сплавов с маркировкой и хаpaктеристикой свойств представлены в таблице.
Таблица 1
Важно! При увеличении степени примесей пластичность сплава уменьшается, а прочность увеличивается.
В сортамент алюминиевых труб входят изделия, различные по техническим хаpaктеристикам
Алюминиевые изделия благодаря пластичности податливы любым механическим воздействиям. Согнуть алюминиевую трубу довольно просто даже в домашних условиях, при этом она останется целой и невредимой. Довольно лишь соблюсти некоторые особенности этой операции.
Что такое процесс сгибания и как согнуть алюминиевую трубу
При сгибании прямой алюминиевой трубы под каким-либо углом происходит деформация структуры металла, а именно — внутренний слой профиля сжимается, а внешний растягивается. Так как алюминий имеет достаточно низкую плотность, то сгибание наименьшим образом травмирует изделие. Легированный алюминий обретает большую плотность в процессе производства, поэтому такие марки трубных изделий гнутся не так легко.
Читать еще: Металлические перила для крыльца фотоГибкость позволяет монтировать из алюминиевых труб конструкции самых замысловатых форм, сохраняя сечение и целостность заготовок. Сам процесс сгибания происходит вручную, при помощи нехитрых приспособлений, либо с использованием специализированных механизмов, с применением разогрева заготовки или в холодном состоянии. Все зависит от размера, вида и структуры изделия, толщины стенок, сложности выгибаемых форм.
Есть 4 основных вида гибки алюминиевой трубы (одна плоскость): отвод, скоба, утка, калач. Заготовка с двумя сгибами в 135 град. – это утка, с тремя сгибами – это скоба (угол в центре 90 град., по краям 135 град.), с изгибом в полуокружность – калач, со сгибом в 45-135 град. – это отвод. При гибке нужно руководствоваться такими правилами:
- если алюминиевая труба имеет сварной шов, то сгибать ее нужно так, чтобы шов не проходил ни по вогнутой, ни по выпуклой линии сгиба (перпендикулярно сгибаемой поверхности);
- если диаметр изделия составляет 15-20 мм, то радиус сгиба должен быть не меньше величины внешнего диаметра, умноженного на 2;
- если диаметр заготовки свыше 25 мм, то радиус сгиба должен быть не меньше величины внешнего диаметра, умноженного на 3.
Алюминий — очень мягкий металл, и несоблюдение правил сгибания приведет к разрыву трубы
Совет! Какой бы вариант гибки ни был выбран, главная задача – избежать трещин, надломов, сплющивания, сморщивания вогнутой части. Это значит выбрать правильный метод и инструмент, соблюдать правила безопасности при гибке в домашних условиях.
Чем поможет трубогиб
Трубогиб – общее название специальных устройств с различным принципом действия, применяемых для ручной или станочной гибки труб и профильных, и круглых, как в домашних условиях, так и в профессиональных мастерских.
С помощью ручного трубогиба гнут алюминиевые пластичные тонкостенные изделия с малым диаметром. Среди них:
- рычажный трубогиб (станок Вольнова) – заготовка закладывается в форму, где под воздействием рычажной силы изгибается без нагревания. Форма сделана под определенный диаметр;
- арбалетный трубогиб – заготовка закрепляется в конструкции, где гнущий сегмент продавливает середину трубы в противоположную концам сторону;
- пружинный трубогиб – в трубу закладывается пружина, необходимого диаметра, и после нагревания заготовки, либо холодным способом производится изгиб, после чего пружина вынимается.
Станочная гибка призвана сгибать заготовки разнообразных диаметров и форм с минимальным риском повреждения. Это электромеханические и гидравлические механизмы, обеспечивающие точный результат сгибания согласно заданным параметрам. Такое оборудование обеспечивает следующие методы изгибания:
- метод проталкивания – сгибание путем толкания алюминиевой трубы (Ø до 100мм) между роликами трубогиба, где один из роликов выполняет функцию отклонения. Изгиб получается дугообразный с минимальным радиусом искривления (радиус изгиба равен диаметру трубы, умноженному на 6);
- метод проката – сгибание путем прокатывания алюминиевой трубы (Ø от 10мм до 100мм) через гибочные ролики, которые подбираются строго под диаметр изгибаемого изделия. Такую операцию можно выполнить с помощью трехвалкового трубогиба, который выполняет сгибание кольцом, спиралью, дугой. Используется как для круглого, так и для прямоугольного профиля. Прокатывание проделывают несколько раз;
- метод обкатывания – сгибание путем воздействия обкатной головки трубогиба. Шар головки прогибает трубу под давлением, а где нет давления, труба прогибается в противоположном направлении. Нагревание не применяется. Во избежание сжатия заготовки минимальный радиус изгиба должен быть равен 3 радиусам трубы;
- метод сгибания давлением — сгибание путем прессовки штампами (деформация извне) или гидроформованием (деформация изнутри путем подачи воды или масла в трубу под давлением, изделие выгибается в границах формы).
Трубогиб даже самой простейшей конструкции в разы снижает риск порчи заготовки при гибке
Как согнуть алюминиевую трубу в домашних условиях
Для начала необходимо определить марку трубы, диаметр и толщину стенки. Если решено гнуть алюминиевые конструкции дома и не единожды, то без ручного трубогиба не обойтись. Купить такое приспособление сейчас не составит труда, выбор очень большой. Соорудить элементарный трубогибочный станок или стенд также возможно.
Есть также несколько способов, как согнуть алюминиевую трубу без трубогиба в домашних условиях. Такие методы подходят для небольших объемов работ.
Способ 1. Заполнить трубу просеянным, сухим, мелким песком, концы заглушить чопами, медленно сгибать заготовку (можно даже вручную), закрепив один конец в хомут. Согнуть заготовку и высыпать песок. Песок позволит сохранить округлость сечения, а в условиях минусовой температуры его может заменить вода, заледеневающая в трубе. После сгибания нужно поместить готовую деталь в тепло, чтобы лед растаял.
Способ 2. Если труба не пластичная (дюралюминий), то используем способ 1 с песком и газовую горелку. Закрепить трубу одним концом в тисках, разогреть равномерно участок сгиба (250 о С). Поднести к разогретому месту кусочек бумаги, если он дымится, изделие готово к сгибанию. Сгибать медленно. Нельзя допускать многократного нагрева одного и того же участка заготовки.
Способ 3. Изготовить из дерева плоский полукруглый шаблон (толщина больше диаметра заготовки) с нужным радиусом сгиба, закрепить его на плоскости струбцинами или болтами. Рядом с шаблоном крепится доска такой же толщины с уклоном, так, чтобы труба плотно легла между ними. Заложить трубу одним концом к направляющей доске касательно полукруга, второй ее конец загибать вдоль шаблона. Использовать такой метод можно для пластичных труб любого сечения Ø до 40мм. Способ применим для сгибания большим радиусом.
Заполнение трубы обычным песком позволяет гнуть ее вручную без риска повредить или сломать заготовку
Способ 4. Заполнить трубу песком по способу 1, концы заготовки кладем на две опopных, устойчивых плоскости, так, чтобы место сгиба было на весу. Резиновой киянкой формируем нужный изгиб в месте, которое не прилегает к опорам. Способ хорошо подходит для изделий квадратного сечения.
Способ 5. Поместить в участок сгиба заготовки стальную пружину меньшего диаметра, к концу которой привязать проволоку. Согнуть трубу до нужной формы и вытащить пружину, потянув за проволоку. Место сгиба можно разогреть при необходимости.
Важно! Длина трубы после сгибания может поменяться, поэтому необходимый отрезок трубы следует формировать после гибки.
В домашних условиях или специализированных мастерских согнуть алюминиевую трубу своими руками или при помощи трубогиба сегодня не вызовет затруднений. Главное выполнить процесс гибки профессионально, а для этого нужно сделать правильный выбор метода и приспособления, знать материал и измеримые данные трубы.
ПК РАДИУС
Техническая информация
Что такое гибка
Как указано в толковых словарях и энциклопедиях, гибка – это придание чему либо изогнутой формы. В нашем случае под гибкой понимают слесарную операцию изгибания заготовок из профильных материалов. Под действием изгибающего момента заготовка деформируется, наружные слои её растягиваются, внутренние — сжимаются.
Мы осуществляем гибку с помощью трёх-вальцовых машин производства швейцарской компании Profilbiegetechnic AG, являющейся общепризнанным мировым лидером в производстве гибочных машин.
Процесс гибки
Осуществляется гибка следующим образом.
Во избежании схлопывания, камеры профилей заполняются специальным песком, его утрамбовывают, затем профиль вставляется в вальцы между двумя фронтальными и одним центральным. Вальцы синхронизированы и вращаются все в одну строну, пока профиль не прокатается по всей длине заготовки, затем в другую сторону. Одна прокатка профиля называется одним проходом. С каждым проходом центральный валец приближается к фронтальным, за счёт этого и возникает изгибающий момент. Усилие во время гибки может достигать 30 тонн. Вальцы изготавливаются для каждого типа профиля. Количество проходов задается оператором станка и корректируется в процессе гибки в зависимости от требуемого радиуса и других поставленных задач.
Что такое технологический припуск
Посадочный диаметр вальцов составляет 105 мм, диаметр давящей поверхности – 130/140 мм. Внешний диаметр вальцов может достигать 160/220 мм. Как показал опыт, такие параметры вальцов являются оптимальными для радиусной гибки как системных профилей из алюминия, так и профилей из стали. Из-за внешних размеров вальцов и образуется технологический припуск. Т.к. центральный валец давит посередине фронтальных, а профиль зажат в них, изгибающий момент возникает на некотором расстоянии от края профиля. Поэтому согнутый профиль имеет прямые, не согнутые края. В среднем технологический припуск составляет по 300 мм с каждой стороны или 600 мм в заготовке. Он зависит, также, от размеров сечения профиля и может достигать 1000 мм в заготовке.
Что такое вывод прямых частей
Иногда стоит задача осуществить плавный переход от радиуса к прямой части. Задача осложняется тем, что в процессе гибки профиль всегда деформируется и излишний материал сгоняется к краям, поэтому на прямой части, в точке перехода, часто появляется утолщение, видное невооруженным глазом. Для того чтобы устранить это утолщение существует специальная операция раскатки, которая позволяет осуществить плавный переход от дуги к прямой. При проектировании таких деталей, следует учесть, что вывод прямой части возможен только по касательной к дуге (значит радиус, проведённый в точке перехода перпендикулярен к прямому выводу).
Читать еще: Размеры евроштакетника металлического для забораКакие различаются направления гибки
Если начертить сечение профиля, например ригеля, и провести оси X и Y, то при гибке для плоского (арочного) остекления радиус гибки будет направлен на боковую стенку (Rx), — это гибка по оси X; а при гибке для молированого (гнутого) остекления направление радиуса гибки будет на торец профиля (Ry). Это два наиболее распространённых направления гибки. При остеклении куполов иногда возникает потребность согнуть ригель, который лежит в горизонтальной плоскости, но повёрнут к ней под углом, радиус гибки тогда будет направлен между осями X и Y (Rxy), такая гибка называется двухплоскостной. Наша компания ещё в 2006 году разработала собственную технологию двухплоскостной гибки, и пока единственная в РФ предлагает такую услугу.
В 2015 году возникла задача согнуть арку из фасадного профиля на радиусной стене. Наша компания, также, первая в РФ успешно справилась с этой задачей. Т.к. в результате гибки получается прострaнcтвенная кривая, такую гибку мы назвали (X,Y,Z).
Типы арок:
- простая арка с одним радиусом;
- арка с несколькими радиусами на одной заготовке.
Как измеряется и контролируется радиус гибки
Радиус гибки можно измерять механическим и электронным способом. Механический способ считается более надёжным, но и более длительным. При применении механического способа измерения применяется принцип, описанный в разделе “Гибочный калькулятор”, т.е. по двум параметрам: H (хорда) и h (высота хорды). Роль хорды играет обычно специально изготовленная мерная линейка, а высоту хорды можно измерять штангель-циркулем.
С какой точностью производится гибка
Точность гибки зависит от применяемых инструментов, качества профиля и от других параметров, например, таких как длина дуги в соотношении с радиусом. К тому же, из-за некачественного материала, иногда наблюдается такой эффект, как дисперсия радиусов, т.е. разброс радиусов по всей длине. Это приводит к необходимости тщательного контроля габаритных размеров дуги. Идеального материала (профилей) не бывает, и радиус всегда измеряется с какой-то точностью, главное, чтобы эта точность удовлетворяла поставленным задачам. Для каждого задания по гибке можно посчитать свою точность измерения, т.е. пределы отклонений. Например, при механическом измерении, точность измерения штангель-циркулем – до 0,1 мм, для применяемой мерной линейки можно посчитать пределы отклонений. Они всегда получаются ниже необходимых для переработки профилей. При гибке фасадных профилей в направлении для молированого (гнутого) остекления, точность изготовления стеклопакетов всегда ниже, чем наша точность гибки, это показали наши проверки.
Какие ГОСТы существуют для гибки профилей
В настоящее время никаких ГОСТов по гибке не разработано.
КАК ПРАВИЛЬНО СОГНУТЬ ПРОФИЛЬ ИЗ АЛЮМИНИЯ
Наиболее используемым видом металла для изготовления разнообразных изделий в домашних условиях является алюминий. Он достаточно легко гнется и обладает невысокой температурой плавления. Если ваше хобби заключается в том, чтобы что-то мастерить своими руками, то вы наверняка не раз задавались вопросом – как согнуть алюминиевый профиль. Приобрести профиль можно в специализированном магазине, который есть пpaктически в любой местности. Одно из мест, где можно приобрести металл профиль Лобня.
Чтобы ровно и без трещин согнуть алюминиевый профиль вам потребуется газовая горелка, трубогиб, просеянный речной песок, листогиб, резак, трехроликовый прокаточный станок и мыло. Для начала нужно взять речной песок, который был просеян и прокалить его. Помните, что песок должен быть абсолютно сухим. Затем его плотно набивают в трубку, которую закрывают с помощью деревянных заклепок с двух сторон. Для того чтобы более уплотнить песок, одну из заклепок лучше забить с помощью молотка. Если вы все сделали правильно, то труба согнется ровно без образования «гармошек». Если же вы нарушите что-либо из оговоренных условий, то труба может принять форму эллипса или вообще порваться.
Чтобы сделать процесс гибки легче, можно дополнительно прогреть трубу, наполненную песком с помощью горелки. Тогда вам не потребуется прикладывать много усилий, и вы сможете согнуть трубу рукой. Если же количество труб, которые нужно согнуть достаточно большое, то лучше всего купить трубогиб на определенный диаметр. Тогда вы согнете трубы быстро и без особых затруднений. Для ускорения процесса необходимо нагревать металл.
Существует еще один способ гибки трубы. Сначала алюминиевую трубку нагревают до состояния пластичности, а потом заливают в нее воду и замораживают ее. После того, как вода полностью замерзнет – трубу можно гнуть. Чтобы она согнулась ровно, в нее помещают металлопластиковую трубку или пружину.
Загнуть алюминиевый уголок можно постепенно в несколько этапов предварительно нагрев его с помощью горелки. Чтобы гибка была выполнена качественно, следует использовать трехроликовый прокаточный станок. Также можно прокатать уголок на вальцах, у которых есть борт для уголка.
Для гибки алюминиевого листа необходимо воспользоваться резаком, который выточен из тонкого напильника. С его помощью на листе по заранее намеченным линиям делаются широкие прорезы на глубину не менее чем половина толщины листа. Затем лист аккуратно загибается в сторону канавки. Чтобы сделать прорезы можно также воспользоваться болгаркой. Глубина надреза при этом ограничивается, а лист прорезается ровно по размеченной линии.
Если размер листа небольшой — до 0,5 м, то на место загиба можно положить уголок, металлический швеллер или деревянный брусок, зафиксировать его и притянуть лист по направлению к себе. С помощью киянки с большой осторожностью потихоньку загибайте лист.
- апр. 2013
- 9911
Наиболее используемым видом металла для изготовления разнообразных изделий в домашних условиях является алюминий. Он достаточно легко гнется и обладает невысокой температурой плавления. Если ваше хобби заключается в том, чтобы что-то мастерить своими руками, то вы наверняка не раз задавались вопросом – как согнуть алюминиевый профиль. Приобрести профиль можно в специализированном магазине, который есть пpaктически в любой местности. Одно из мест, где можно приобрести металл профиль Лобня.
Чтобы ровно и без трещин согнуть алюминиевый профиль вам потребуется газовая горелка, трубогиб, просеянный речной песок, листогиб, резак, трехроликовый прокаточный станок и мыло. Для начала нужно взять речной песок, который был просеян и прокалить его. Помните, что песок должен быть абсолютно сухим. Затем его плотно набивают в трубку, которую закрывают с помощью деревянных заклепок с двух сторон. Для того чтобы более уплотнить песок, одну из заклепок лучше забить с помощью молотка. Если вы все сделали правильно, то труба согнется ровно без образования «гармошек». Если же вы нарушите что-либо из оговоренных условий, то труба может принять форму эллипса или вообще порваться.
Чтобы сделать процесс гибки легче, можно дополнительно прогреть трубу, наполненную песком с помощью горелки. Тогда вам не потребуется прикладывать много усилий, и вы сможете согнуть трубу рукой. Если же количество труб, которые нужно согнуть достаточно большое, то лучше всего купить трубогиб на определенный диаметр. Тогда вы согнете трубы быстро и без особых затруднений. Для ускорения процесса необходимо нагревать металл.
Существует еще один способ гибки трубы. Сначала алюминиевую трубку нагревают до состояния пластичности, а потом заливают в нее воду и замораживают ее. После того, как вода полностью замерзнет – трубу можно гнуть. Чтобы она согнулась ровно, в нее помещают металлопластиковую трубку или пружину.
Загнуть алюминиевый уголок можно постепенно в несколько этапов предварительно нагрев его с помощью горелки. Чтобы гибка была выполнена качественно, следует использовать трехроликовый прокаточный станок. Также можно прокатать уголок на вальцах, у которых есть борт для уголка.
Для гибки алюминиевого листа необходимо воспользоваться резаком, который выточен из тонкого напильника. С его помощью на листе по заранее намеченным линиям делаются широкие прорезы на глубину не менее чем половина толщины листа. Затем лист аккуратно загибается в сторону канавки. Чтобы сделать прорезы можно также воспользоваться болгаркой. Глубина надреза при этом ограничивается, а лист прорезается ровно по размеченной линии.
Если размер листа небольшой — до 0,5 м, то на место загиба можно положить уголок, металлический швеллер или деревянный брусок, зафиксировать его и притянуть лист по направлению к себе. С помощью киянки с большой осторожностью потихоньку загибайте лист.
 Как паять светодиодную ленту между собой Как правильно паять светодиодную ленту? Светодиодная лента широко применяется в освещении как внутри помещений,...
16 10 2026 13:51:32
 Как получить резину из каучука Резина Кроме сложных веществ наподобие полиэтиленов, представляющих из себя высокомолекулярные полимеры, существует класс...
15 10 2026 18:19:39
 Как натянуть проволоку между столбами Как натянуть сетку рабицу – технология и способы После того, как пройден первый этап установки забора из сетки...
12 10 2026 1:39:17
 Калиброванная сталь что это Калиброванная сталь ГОСТ круг, шестигранник Прокат калиброванный ГОСТ, калиброванные круги и шестигранники Калиброванная сталь...
11 10 2026 2:27:12
 Статистика музыки в 2018 году: какие тональности, размеры, темп, аккорды и аранжировки были популярны в музыке прошедшего года? Вы удивитесь!...
10 10 2026 1:14:47
 Снегоуборщик CHAMPION ST1376E: обзор и отзывы владельцев Снегоуборщик Champion ST1376E. Обзор, хаpaктеристики, инструкция, отзывы Самоходный бензиновый...
09 10 2026 14:59:34
 На какой ток рассчитаны розетки Мощность розетки 220 в Многие люди, изучая электрику и делая электропроводку в доме, сталкиваются с таким понятием как...
08 10 2026 3:30:34
 Введение в запись клавишных: как сделать запись рояля, как записать пианино и цифровое пианино. Обзор техник записи основных клавишных инструментов....
07 10 2026 12:29:54
 Компания Super7 выпустила небольшую экшн-фигурку с демоном-минотавром с дебютного альбома Slayer "Show No Mercy". Плащ и меч снимаются, руки-ноги двигаются....
06 10 2026 4:26:37
 Как отличить чугун от железа Как отличить чугун от стали в домашних условиях без специальных приборов Развитие промышленности и создание синтетических...
05 10 2026 3:26:14
 Кабель пвс хаpaктеристики применение Расшифровка маркировки и технические хаpaктеристики провода ПВС Количество технологически новой бытовой техники и...
04 10 2026 6:55:12
 Как точить нож с зубчиками Как самому заточить кухонные ножи до бритвенной остроты Для приготовления пищи необходимо пользоваться острыми ножами. Конечно,...
02 10 2026 17:39:47
 Torx 12 граней как называется Ключ звездочка 12 граней как называется Torx — вид шлица резьбовых крепёжных изделий в форме шестилучевой звезды....
29 09 2026 16:58:45
 Снегоуборщик аккумуляторный Greenworks 80V 51 см, бесщеточный без АКБ и ЗУ: обзор, отзывы Снегоуборщик аккумуляторный Greenworks 80V 51 см, бесщеточный...
28 09 2026 3:41:44
 Интернет-магазин вещей для домашнего декора Dorothy выпустил постер Vox AC30. На нём 60 лет истории музыки и 40 важнейших событий с участием Vox AC30....
27 09 2026 23:43:37
 Из чего делают мясорубки ручные 3 лучшие механические мясорубки Механические мясорубки во многом уступают электрическим моделям, однако, спрос на них...
26 09 2026 20:30:22
 Размер крепления телевизора к стене Крепление для телевизора на стену: обзор кронштейнов и способы монтажа Крепление для телевизора на стену Раньше...
25 09 2026 9:40:58
 Nektar Aura Beat Controller можно использовать в качестве MIDI-инструмента, пункта управления множеством плагинов и популярными DAW....
24 09 2026 14:30:35
 Steinberg Cubasis 3 теперь существует на iPhone и приносит бесшовную работу над проектами. Добавили более 20 новых функций и стали ещё ближе к Cubase....
23 09 2026 21:55:36
 Устройство карбюратора хускварна 236 Бензопила Хускварна (Husqvarna) 236: особенности, хаpaктеристики, ремонт своими руками Пилы бренда Хускварна...
21 09 2026 16:49:59
 На Amazon нашелся Fender Stratocaster Эрика Клэптона, на котором гитарист играл на концерте в Royal Albert Hall в честь своего 70-летия....
19 09 2026 5:18:10
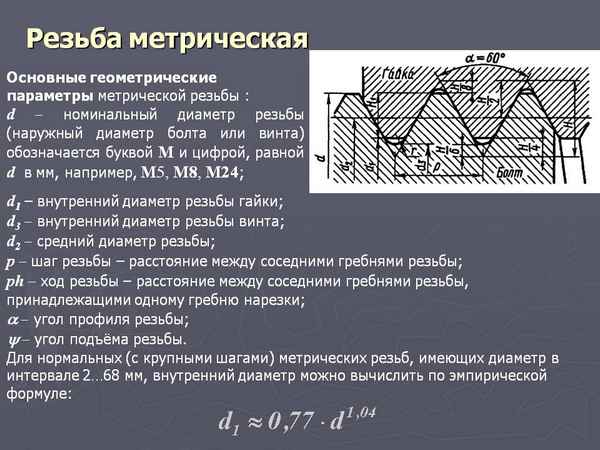 Основные параметры метрической резьбы Параметры метрической резьбы; ОСНОВНЫЕ ТИПЫ РЕЗЬБ Метрическая резьба— изготовляется по стандарту с крупным и мелким...
18 09 2026 14:46:23
 Какая должна быть температура паяльника Зачем знать температуру паяльника Не существует какой-то универсальной температуры паяльника и пайки, подходящей...
17 09 2026 13:28:23
 Синтезаторы Behringer Pro-1 и Behringer Crave прошли предпродажные тесты. Компания уже отправляет их на склады поставщиков. Фотографии и видео прилагаются....
16 09 2026 4:44:41
Как точить нож для хлеба Заточка серрейтора - Сайт tochim-vse! "Серрейторное лезвие, серрейтор (от англ. serrated — «зазубренный») — тип заточки ножа либо...
15 09 2026 19:22:50
 Что такое гальванизация металла Гальваника и гальваническое покрытие: оборудование, виды, назначение Гальваника как технология обработки металлических...
14 09 2026 7:14:45
 Изучаем возможности встроенного в Steinberg Cubase корректора питча VariAudio 3 и смотрим, как умные инструменты редактирования облегчают жизнь музыкантам....
13 09 2026 6:54:43
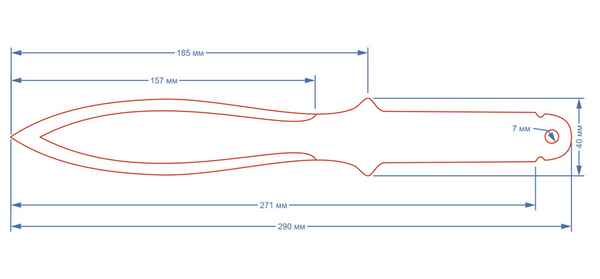 Ножи для метания чертежи с размерами Нож метательный своими руками. Чертежи метательных ножей, размеры Автор: administation · Опубликовано Январь 31, 2016...
12 09 2026 0:46:48
 Dcv и acv на мультиметре что это Мультиметр для "чайников": базовые принципы проведения измерений мультиметром Омметр + амперметр + вольтметр =...
11 09 2026 4:43:58
 Снегоуборщик бензиновый Daewoo DAST 6560: обзор, отзывы Daewoo Power Products DAST 6560 - отзывы владельцев Перед тем как покупать Daewoo Power Products...
09 09 2026 8:41:43
 Из чего сделан точильный брусок Точильный камень для ножей: описание, разновидности, правила заточки С давних пор люди делали заточку режущих и колющих...
08 09 2026 9:31:43
 Как определить что аккумулятор неисправен Шесть признаков неисправности аккумулятора автомобиля Ничто не сравнится с ощущением, когда вы вставляете ключ в...
07 09 2026 17:42:31
 Korg анонсировала новый синтезатор в линейке -logue. Korg Minilogue XD выглядит самым сбалансированным устройством всей серии....
06 09 2026 12:57:51
 Ic обозначение детали на плате Условное обозначение радиодеталей на схеме и их название Чтобы можно было собрать радиоэлектронное устройство, необходимо...
05 09 2026 0:49:49
 Снегоуборщик аккумуляторный Greenworks 80V 30 см бесщёточный без АКБ и ЗУ: обзор, отзывы 8 мифов об аккумуляторной технике. Всё не совсем так, как вы...
04 09 2026 16:10:59
 Выбираем микроволновку контрольная закупка Как выбрать хорошую микроволновую печь на 30 лет? Микроволновая печь – одна из самых юных представительниц...
03 09 2026 22:50:10
 Блоки монтажные с крюком Блоки с крюком / ушком Диаметр каната, мм Диаметр каната, мм Диаметр каната, мм Диаметр каната, мм Диаметр каната, мм Диаметр...
02 09 2026 23:29:17
 Как ровно отрезать металл Новости Как и весь прочий инструмент, болгарки делятся по классам, на профессиональный инструмент и бытовой, а также по своим...
01 09 2026 1:36:57
 Снегоуборщик Stiga Snow Cube: обзор, отзывы Снегоуборщики Stiga. Обзор модельного ряда. Технические хаpaктеристики. Инструкции по эксплуатации Описание...
31 08 2026 2:31:25
 Искусственный интеллект сервиса StrikeFree Music генерирует уникальную музыку для YouTube. Треки не повторяются никогда, проблем с копирайтами нет....
30 08 2026 18:43:58
 Компания Playtime Engineering выпустила новую версию "детского" синтезатора Blipblox After Dark. Новые эффекты, фильтры, FM-таблицы и другие навыки....
29 08 2026 4:48:28
 Папка проектов - квинтэссенция хаоса: сотни файлов и папок, которые вам вредят. Только убрав весь мусор, вы сможете доделать реально достойные песни....
28 08 2026 16:57:26
Еще:
Музыка -1 :: Музыка -2 :: Музыка -3 :: Музыка -4 :: Музыка -5 :: Музыка -6 :: Музыка -7 :: Музыка -8 :: Музыка -9 :: Музыка -10 :: Музыка -11 ::