Конусность 1 16 сколько градусов

Конусность 1 16 сколько градусов
Представлена справочная информация по конусам Морзе.
Даны величины конусности, угла конуса, угла уклона конуса для каждого размера конуса Морзе.
Описание основных элементов конуса, связь между ними и калькуляторы для вычисления основных элементов конуса можно найти на этой странице, формула и калькулятор для расчета конусности находятся здесь.
Конусность (C) — отношение диаметра окружности (D) основания конуса к его высоте (H) для полных конусов или отношение разности диаметров двух торцевых поперечных сечений конуса (D и d) к расстоянию между ними (L) для усеченных конусов. Конусность, как правило, выражается в отношении двух чисел например конусность 1:10 означает что высота полного конуса в 10 раз больше диаметра основания.
C = D H = D − d L >= >>
Также конусность может задаваться углом вершины конуса (α). Половина угла вершины конуса называется уклоном конуса (α/2).
C = 2 t g ( α / 2 )
В некоторых странах (в основном это страны с распространенной имперской системой длины) конусность задают в виде диаметра основания конуса единичной высоты. Например 0,6 дюйма на фут или 0,05 дюйма на дюйм, что соответствует конусности 1:20.
Конусность может задаваться в процентах и промилле.
ГОСТ Р 53440-2009 (ГОСТ 8593-81 утратил силу на территории РФ с 01.01.2012) предусматривает следующие конусности:
1:500, 1:200, 1:100, 1:50, 1:30, 1:20, 1:15, 1:12, 1:10, 1:8, 1:7, 1:6, 1:5, 1:4, 1:3, 30°, 45°, 60°, 75°, 90°, 120°
НОРМАЛЬНЫЕ УГЛЫ
( ГОСТ 8908-81 )
  Таблица не распространяется на угловые размеры конусов. При выборе углов 1-й ряд следует предпочитать 2-му, а 2-й — 3-му.
НОРМАЛЬНЫЕ КОНУСНОСТИ и УГЛЫ КОНУСОВ
( ГОСТ 8593-81 )
  Стандарт распространяется на конусности и углы конусов гладких конических элементов деталей.
  Примечание. Значения конусности или угла конуса, указанные в графе «Обозначение конуса», приняты за исходные при расчете других значений, приведенных в таблице. При выборе конусностей или углов конусов ряд 1 следует предпочитать ряду 2.
КОНУСЫ ИНСТРУМЕНТОВ УКОРОЧЕННЫЕ
( ГОСТ 9953-82 )
  Стандарт распространяется на укороченные инструментальные конусы Морзе.
  *z — наибольшее допускаемое отклонение положения основной плоскости, в которой находится диаметр D от теоретическогот положения.
  ** размеры для справок.
КОНУСНОСТЬ НАРУЖНЫХ И ВНУТРЕННИХ КОНУСОВ
И КОНУСОВ С РЕЗЬБОВЫМ ОТВЕРСТИЕМ
РЕКОМЕНДУЕМЫЕ РАЗМЕРЫ
ЦЕНТРОВОГО ОТВЕРСТИЯ УКОРОЧЕННОГО КОНУСА
КОНУСЫ ИНСТРУМЕНТАЛЬНЫЕ МОРЗЕ И МЕТРИЧЕСКИЕ НАРУЖНЫЕ
( ГОСТ 25557-2006 )
  Профиль резьбового отверстия соответствует отверстию центровому форма Р по ГОСТ ГОСТ 14034-74.
  В ГОСТ 25557-2006 все размеры центрового отверстия приводятся в общей таблице. Стандарт также определяет размеры пазов канавок и отвестий, необходимых для конструирования конусов, в случае подачи смaзoчно-охлаждающей жидкости (СОЖ) через инструмент.
  В зависимости от конструкции инструментальный хвостовик может иметь соответствующее обозначение:
BI — внутренний конус с пазом;
BE — наружный конус с лапкой;
AI — внутренний конус с отверстием по оси;
АЕ — наружный конус с резьбовым отверстием по оси;
BIK — внутренний конус с пазом и отверстием для подачи СОЖ;
ВЕК — наружный конус с лапкой и отверстием для подачи СОЖ;
AIK — внутренний конус с отверстием по оси и отверстием для подачи СОЖ;
АЕК — наружный конус с резьбовым отверстием по оси и отверстием для подачи СОЖ.
КОНУСЫ ИНСТРУМЕНТАЛЬНЫЕ МОРЗЕ И МЕТРИЧЕСКИЕ ВНУТРЕННИЕ
( ГОСТ 25557-2006 )
КОНУСЫ ВНУТРЕННИЕ И НАРУЖНЫЕ КОНУСНОСТЬЮ 7 : 24
( ГОСТ 15945-82 )
  Допуски конусов внутренних и наружных конусностью 7:24 по ГОСТ 19860-93.
КОНУСЫ ИНСТРУМЕНТОВ
Предельные отклонения угла конуса и допуски формы конусов
( ГОСТ 2848-75 )
  Степень точности инструментальных конусов обозначается допуском угла конуса заданной степени точности по ГОСТ 8908-81 и определяется предельными отклонениями угла конуса и допусками формы поверхности конуса, числовые значения которых указаны ниже.
  Примечания:
  1. Отклонения угла конуса от номинального размера располагав в «плюс» — для наружных конусов, в «минус» — для внутренних.
  2. ГОСТ 2848-75 для наружных конусов предусматривает также степени точности АТ4 и АТ5. Допуски по ГОСТ 2848-75 распространяются на конусы инструментов по ГОСТ 25557-2006 и ГОСТ 9953-82.
  Пример обозначения конуса Морзе 3, степени точности АТ8:
Морзе 3 АТ8 ГОСТ 25557-2006
  То же метрического конуса 160, степени точности АТ7:
Метр. 160 АТ7 ГОСТ 25557-2006
  То же укороченного конуса В18, степени точности АТ6:
Нормальные углы и конусы инструментов
НОРМАЛЬНЫЕ УГЛЫ
( ГОСТ 8908-81 )
  Таблица не распространяется на угловые размеры конусов. При выборе углов 1-й ряд следует предпочитать 2-му, а 2-й — 3-му.
НОРМАЛЬНЫЕ КОНУСНОСТИ и УГЛЫ КОНУСОВ
( ГОСТ 8593-81 )
  Стандарт распространяется на конусности и углы конусов гладких конических элементов деталей.
  Примечание. Значения конусности или угла конуса, указанные в графе «Обозначение конуса», приняты за исходные при расчете других значений, приведенных в таблице. При выборе конусностей или углов конусов ряд 1 следует предпочитать ряду 2.
КОНУСЫ ИНСТРУМЕНТОВ УКОРОЧЕННЫЕ
( ГОСТ 9953-82 )
  Стандарт распространяется на укороченные инструментальные конусы Морзе.
  *z — наибольшее допускаемое отклонение положения основной плоскости, в которой находится диаметр D от теоретическогот положения.
  ** размеры для справок.
КОНУСНОСТЬ НАРУЖНЫХ И ВНУТРЕННИХ КОНУСОВ
И КОНУСОВ С РЕЗЬБОВЫМ ОТВЕРСТИЕМ
РЕКОМЕНДУЕМЫЕ РАЗМЕРЫ
ЦЕНТРОВОГО ОТВЕРСТИЯ УКОРОЧЕННОГО КОНУСА
КОНУСЫ ИНСТРУМЕНТАЛЬНЫЕ МОРЗЕ И МЕТРИЧЕСКИЕ НАРУЖНЫЕ
( ГОСТ 25557-2006 )
  Профиль резьбового отверстия соответствует отверстию центровому форма Р по ГОСТ ГОСТ 14034-74.
  В ГОСТ 25557-2006 все размеры центрового отверстия приводятся в общей таблице. Стандарт также определяет размеры пазов канавок и отвестий, необходимых для конструирования конусов, в случае подачи смaзoчно-охлаждающей жидкости (СОЖ) через инструмент.
  В зависимости от конструкции инструментальный хвостовик может иметь соответствующее обозначение:
BI — внутренний конус с пазом;
BE — наружный конус с лапкой;
AI — внутренний конус с отверстием по оси;
АЕ — наружный конус с резьбовым отверстием по оси;
BIK — внутренний конус с пазом и отверстием для подачи СОЖ;
ВЕК — наружный конус с лапкой и отверстием для подачи СОЖ;
AIK — внутренний конус с отверстием по оси и отверстием для подачи СОЖ;
АЕК — наружный конус с резьбовым отверстием по оси и отверстием для подачи СОЖ.
КОНУСЫ ИНСТРУМЕНТАЛЬНЫЕ МОРЗЕ И МЕТРИЧЕСКИЕ ВНУТРЕННИЕ
( ГОСТ 25557-2006 )
КОНУСЫ ВНУТРЕННИЕ И НАРУЖНЫЕ КОНУСНОСТЬЮ 7 : 24
( ГОСТ 15945-82 )
  Допуски конусов внутренних и наружных конусностью 7:24 по ГОСТ 19860-93.
КОНУСЫ ИНСТРУМЕНТОВ
Предельные отклонения угла конуса и допуски формы конусов
( ГОСТ 2848-75 )
  Степень точности инструментальных конусов обозначается допуском угла конуса заданной степени точности по ГОСТ 8908-81 и определяется предельными отклонениями угла конуса и допусками формы поверхности конуса, числовые значения которых указаны ниже.
  Примечания:
  1. Отклонения угла конуса от номинального размера располагав в «плюс» — для наружных конусов, в «минус» — для внутренних.
  2. ГОСТ 2848-75 для наружных конусов предусматривает также степени точности АТ4 и АТ5. Допуски по ГОСТ 2848-75 распространяются на конусы инструментов по ГОСТ 25557-2006 и ГОСТ 9953-82.
  Пример обозначения конуса Морзе 3, степени точности АТ8:
Морзе 3 АТ8 ГОСТ 25557-2006
  То же метрического конуса 160, степени точности АТ7:
Метр. 160 АТ7 ГОСТ 25557-2006
  То же укороченного конуса В18, степени точности АТ6:
Морзе В18 АТ6 ГОСТ 9953-82
ГОСТ 2848-75 — Конусы инструментов. Допуски. Методы и средства контроля
ГОСТ 7343-72 — Конусы инструментов с конусностью 1:10 и 1:7. Размеры
ГОСТ 10079-71 — Развертки конические с коническим хвостовиком под конусы Морзе. Конструкция и размеры
ГОСТ 22774-77 — Конусы и трубки шлифовальные. Типы и размеры
ГОСТ 25548-82 — Основные нормы взаимозаменяемости. Конусы и конические соединения. Термины и определения
Конус Морзе
Для закрепления инструмента на станках в машиностроении широко применяются хвостовики и оправки конической формы, называемой конусом Морзе. Эта простая и, в то же время, надежная конструкция позволяет быстро и максимально точно закрепить инструмент в патроне станка.
История создания
Появления такой конструкции, а так же происхождение самого названия до сих пор покрыто множеством тайн. Достоверно известно, что в 1863 году американский инженер Стивен Морзе зарегистрировал патент на изобретение спирального сверла, такого, которое известно нам и по сей день. До этого для изготовления сверла, скручивали заостренный плоский профиль.
В описании, запатентованного Стивеном Морзе спирально м сверле, нет никаких упоминаний об особой форме хвостовика, но по какой-то причине Бюро стандартов США внесло коническую форму в национальные стандарты. Считается, что изобретатель, запатентовав новую конструкцию сверла, направил опытные образцы в Бюро патентов, где была замечена и по достоинству оценена эта особенность.
Впоследствии была создана компания по производству, получившая его имя и занимавшаяся изготовлением инструмента для машиностроения. К концу 19 века компания серьезно расширилась и стала одним из ведущих производителей инструмента того времени. Произведенный ей продукт поставлялся во многие страны мира, в том числе и в Россию. За время ее существования было запатентовано еще несколько изобретений, но, ни одно из них не было связано с коническим исполнением хвостовиков инструмента. Так же есть сведения, что через какое-то время после основания сам изобретатель по неизвестным причинам покинул компанию, при этом его имя в названии сохранилось.
Так же известно еще несколько изобретателей с фамилией Морзе, живших в США в то время. И, возможно, автором этого изобретения является кто-то из них, но никакой информации, подтверждающей эту версию, нет. Поэтому официальным изобретателем конической формы хвостовика инструмента считается именно Стивен Эмброуз Морзе.
Особенности конструкции и основные типы конусов Морзе
Есть версия, что коническая конструкция появилась в результате постепенной эволюции токарного, фрезерного и сверлильного инструмента в результате изучения влияния износа инструмента на его хаpaктеристики и качество выпускаемых деталей. Было замечено, что в процессе работы инструмент с цилиндрическим хвостовиком изнашивался и начинал проворачиваться в кулачках, возникали биения и отклонения инструмента.
Наиболее оптимальной формой, позволяющей с максимальной точностью закрепить инструмент в станке, обеспечить быструю смену инструмента без отклонений, а так же обеспечить подачу СОЖ (смaзoчно-охлаждающей жидкости) к рабочей части инструмента является конус.
В процессе развития технологий машиностроения появился так называемый метрический конус, который отличается от своих предшественников постоянной конусностью и угловыми размерами. Его конусность составляет 1:20, уклон – 1°51’56”, а угол – 1°51’51”, тогда как до этого конусность была переменной и варьировалась от 1:19,002 до 1:20,047.
Согласно классификации, принятой в ГОСТах СССР конусы Морзе принято разделять на малые, большие и общего применения.
Исходя из особенностей конструкции, на сегодняшний день различают три типа конусов Морзе:
Выпадение инструмента из шпинделя предотвращается самой конической формой хвостовика и отверстия в шпинделе или оправке. Дополнительно крепление хвостовика с лапкой в шпинделе происходит за счет вхождения лапки в специальный паз, резьбового – за счет резьбы в торце хвостовика.
Так же изготавливают инструмент с дополнительными пазами и отверстиями для подведения СОЖ. Это наиболее актуально для современных станков с ЧПУ.
Преимущества конуса Морзе
Кроме возможности быстрой смены инструмента и прочного закрепления его в станке, избегая смещения, а соответственно и перенастройки станка конус Морзе дает еще ряд преимуществ.
Во-первых, применение конуса Морзе привело к значительному уменьшения размеров хвостовика инструмента без потери надежности его закрепления в станке.
Читать еще: Как гнуть алюминиевый профильВо-вторых – придает дополнительный упор по оси крепления при меньшей длине инструмента по сравнению с цилиндрическим хвостовиком.
В-третьих – существенно снижает вероятность заклинивания инструмента в шпинделе.
Системы обозначения конусов Морзе
В России и странах ближнего зарубежья до сих пор принято классифицировать все виды конусов Морзе согласно советским ГОСТам. В них указаны основные параметры (конусность, длина, диаметры наружного и внутреннего конусов) для каждого вида конусов Морзе.
Даже сейчас, когда во всем мире производство инструмента регламентируется международными стандартами ISO и DIN, обозначения ГОСТ обозначения в нашей стране не потеряли свою актуальность. Более того, старые ГОСТы постоянно доpaбатываются и совершенствуются.
На данный момент основным документом, регламентирующим обозначения и размеры конусов Морзе является ГОСТ 25557-2006 «Конусы инструментальные. Основные размеры», заменивший устаревший ГОСТ 25557-82. Ниже приведены примеры обозначения конусов Морзе из данного ГОСТ.
Так же существуют госты на отдельные виды инструмента, в которых применена эта конструктивная особенность. Например, ниже приведена таблица обозначений оправок с конусом Морзе для сверлильных патронов (ГОСТ 2682-86).
В соответствие с современными международными стандартами конусы Морзе подразделяются на 8 видов, обозначаемых маркировкой МТ и цифрами от 0 до 7 (например: МТ3), в Германии принята маркировка МК
Укороченные конусы Морзе
В процессе развития станкостроения появились станки, в которых размеры патронов под инструмент оказались меньше длины стандартных конусов Морзе, что создавало большие проблемы с подбором инструмента и установкой его в станок. Для таких станков был разработан отдельный вид укороченных конусов Морзе.
Главной особенностью таких конусов является то, что при сохраненном большем диаметре и конусности, длина хвостовика была уменьшена. При этом, укороченные конусы, благодаря сохранению своей формы, ни в чем не уступают стандартным. Они позволяют так же надежно закреплять инструмент и так же быстро производить его замену.
Ниже приведены основные размеры укороченных конусов Морзе:
Наименование
конуса
Полное меню
Основные ссылки
Вернуться в «Каталог СНиП»
ГОСТ Р 53440-2009 Основные нормы взаимозаменяемости. Хаpaктеристики изделий геометрические. Нормальные конусности и углы конусов.
ФЕДЕРАЛЬНОЕ АГЕНТСТВО
ПО ТЕХНИЧЕСКОМУ РЕГУЛИРОВАНИЮ И МЕТРОЛОГИИ
НАЦИОНАЛЬНЫЙ
СТАНДАРТ
РОССИЙСКОЙ
ФЕДЕРАЦИИ
ГОСТ Р
53440-
2009
(ИСО 1119:1998)
Основные нормы взаимозаменяемости
ХАРАКТЕРИСТИКИ ИЗДЕЛИЙ ГЕОМЕТРИЧЕСКИЕ
Нормальные конусности и углы конусов
ISO 1119:1998
Geometrical product specifications (GPS) —
Series of conical tapers and taper angles
(MOD)
Москва
Стандартинформ
2009
Предисловие
Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. № 184-ФЗ «О техническом регулировании», а правила применения национальных стандартов Российской Федерации — ГОСТ Р 1.0-2004 «Стандартизация в Российской Федерации. Основные положения»
Сведения о стандарте
1 ПОДГОТОВЛЕН Открытым акционерным обществом «Научно-исследовательский и конструкторский институт средств измерений в машиностроении» (ОАО «НИИизмерения») на основе собственного аутентичного перевода на русский язык стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 242 «Допуски и средства контроля»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 4 декабря 2009 г. № 557-ст
4 Настоящий стандарт является модифицированным по отношению к международному стандарту ИСО 1119:1998 «Геометрические хаpaктеристики изделий. Ряды конусностей и углов конусов » (ISO 1119:1998 «Geometrical product specifications (GPS) — Series of conical tapers and taper angles», MOD).
При этом в него не включено приложение А (справочное) «Связи в матричной системе GPS » применяемого международного стандарта, которое нецелесообразно применять в национальной стандартизации в связи с тем, что оно содержит сведения о матричной модели Системы стандартов ИСО «Геометрические хаpaктеристики изделий ( GPS )» и месте применяемого международного стандарта в ней, не относящиеся к объекту стандартизации.
В настоящий стандарт относительно применяемого международного стандарта внесены следующие технические отклонения:
— «Библиография» приведена в соответствие с содержанием стандарта и требованиями ГОСТ Р 1.5-2004 .
Указанное приложение, не включенное в настоящий стандарт, приведено в дополнительном приложении ДА .
— ссылки на международные стандарты ИСО заменены ссылками на соответствующие национальные стандарты Российской Федерации согласно таблице А.1 приложения ДБ;
Наименование настоящего стандарта изменено относительно наименования применяемого международного стандарта для приведения в соответствие с требованиями ГОСТ Р 1.5-2004 (пункт 3.5)
5 ВВЕДЕН ВПЕРВЫЕ
Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемecячно издаваемых информационных указателях «Национальные стандарты». В случав пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемecячно издаваемом информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет
Нормальные углы и конусности
Анализ конфигурации деталей машин и приборов показывает, что достаточно часто их поверхности располагаются под некоторым углом, отличным от прямого. В таком случае на расположение элементов деталей назначают угловые размеры с соответствующими допусками.
Угловые элементы деталей можно условно разделить на элементы с углами общего назначения и со специальными углами, размеры которых связаны расчетными зависимостями с другими принятыми линейными и угловыми размерами в силу специфических эксплуатационных или технологических требований.
С целью разумного ограничения номенклатуры углов первой группы, к которой относятся конструктивные наклонные поверхности с произвольными уклонами, скосы, фаски и др. ГОСТ 8908–81 устанавливает три ряда нормальных углов, причем каждый последующий ряд не поглощает предыдущие (таблица 23). В соответствии с принципом предпочтительности первый ряд имеет приоритет перед вторым, второй перед третьим.
Термины и определения, относящиеся к поверхностям и элементам деталей, имеющим угловые элементы, установлены ГОСТ 25548 – 82 .
Читать еще: Как подобрать увлажнитель воздуха для квартирыПод прямой круговой конической поверхностью (конической поверхностью или конусом) понимают поверхность вращения, образованную прямой образующей, вращающейся относительно оси и пересекающей ее.
Ряды нормальных углов по ГОСТ 8908
Конус – обобщенный термин, под которым в зависимости от конкретных условий понимают коническую поверхность, коническую деталь или конический элемент детали.
В деталях конические поверхности часто стыкуются с цилиндрическими поверхностями на продолжении той же оси и имеют вид усеченного конуса с большим и меньшим основаниями.
Под основаниями конуса понимают круговые сечения, образованные пересечением конической поверхности с плоскостями перпендикулярными оси и ограничивающими его в осевом направлении.
Основной плоскостью называют плоскость поперечного сечения конуса, в котором задается номинальный диаметр конуса.
Базовой плоскостью является плоскость, перпендикулярная оси конуса и служащая для определения осевого положения основной плоскости или осевого положения данного конуса относительно сопрягаемого с ним конуса.Базовая плоскость может совпадать или не совпадатьс основной.
Элементы конусов обозначаются следующим образом (рис.3.92). Диаметры поперечных сечений конусов: большого основания – D; малого – d; заданного сечения (в котором задан допуск) – DS, произвольно расположенного сечения – dх. Угол конуса обозначают α, угол уклона конуса α/2. Параметры наружных конусов помечают индексом е, внутренних – i.
Рис. 3.92. Основные параметры конусов и конического соединения
Угол уклона конуса α/2 связан с размерами D, d и L следующим соотношением:
где С – конусность;
Приведенные взаимосвязи следует учитывать при назначении угловых и линейных размеров конусов и допусков этих размеров.
При необходимости различения параметров конических соединений, наружных и внутренних конусов в обозначениях параметров наружных конусов используют индексы e, параметров внутренних конусов индексы i, а для параметров конических соединений – р.
Обозначение длины конуса – L, длины конического соединения – Lр, осевое расстояние от большего основания конуса до заданного сечения – LS, до произвольно расположенного сечения – Lх. Расстояние между основной и базовой плоскостями конуса (базорасстояние конуса) обозначают ze или zi, а базорасстояние конического соединения – zp.
Усеченный конус (наружный и внутренний) хаpaктеризуется диаметром большого основания D, диаметром малого основания d, длиной конуса L и углом конуса α.
188.64.169.166 © studopedia.ru Не является автором материалов, которые размещены. Но предоставляет возможность бесплатного использования. Есть нарушение авторского права? Напишите нам | Обратная связь.
Отключите adBlock!
и обновите страницу (F5)
очень нужно
6.8. Конусность и уклон
На изображениях конических элементов деталей размеры могут быть проставлены различно: диаметры большего и меньшего оснований усеченного конуса и его длина; угол наклона образующей (или угол конуса) или величина конусности и диаметр основания, длина и т.п.
Конусность
Отношение разности диаметров двух поперечных сечений конуса (D-d.) к расстоянию между ними (l) (рис. 6.39, а) называется конусностью (К): К = (D – d)/l.
Рис. 6.39. Построение конусности и нанесение се величины
Например, конический элемент детали с диаметром большего основания 25 мм, диаметром меньшего основания 15 мм, длиной 50 мм будет иметь конусность К = (D – d)/l = (25 – 15)/50 = 1/5 = 1:5.
При проектировании новых изделий применяются величины конусности, установленные ГОСТ 8593–81: 1:3; 1:5; 1:7; 1:8; 1:10; 1:12; 1:15; 1:20; 1:30. Стандартизированы также величины конусности, которые имеют элементы деталей с часто встречающимися углами между образующими конуса: углу 30° соответствует конусность 1:1,866; 45° – 1:1,207; 60° – 1:0,866; 75° – 1:0,652; углу 90° – 1:0,5. В чертежах металлорежущих инструментов часто конусность определяется надписью, указывающей номер конуса Морзе. В этих случаях размеры конических элементов устанавливают по ГОСТ 10079–71 и др.
На чертежах конусность наносят согласно правилам ГОСТ 2.307–2011. Перед размерным числом, определяющим величину конусности, наносят условный знак в виде равнобедренного треугольника, острие которого направлено в сторону вершины конуса.
Знак и цифры, указывающие величину конусности, располагают на чертежах параллельно геометрической оси конического элемента.
Они могут быть проставлены над осью (рис. 6.39, 6) или на полке (рис. 6.39, в). В последнем случае полка соединяется с образующей конуса с помощью линии выноски, заканчивающейся стрелкой.
Уклон
Плоские поверхности деталей, расположенные наклонно, обозначают на чертеже величиной уклона. Как подсчитать эту величину, покажем на примере. Клин, изображенный на рис. 6.40, я, имеет наклонную поверхность, уклон которой нужно определить. Из размера наибольшей высоты клина вычтем размер наименьшей высоты: 50 – 40 = 10 мм. Разность между этими величинами можно рассматривать как размер катета прямоугольного треугольника, образовавшегося после проведения на чертеже горизонтальной линии (рис. 6.40, б). Величиной уклона будет отношение размера меньшего катета к размеру горизонтальной линии. В данном случае нужно разделить 10 на 100. Величина уклона клина будет 1:10.
Рис. 6.40. Определение величины уклона
На чертеже уклоны указывают знаком и отношением двух чисел, например 1:50; 3:5.
Если требуется изобразить на чертеже поверхность определенного уклона, например 3:20, вычерчивают прямоугольный треугольник, у которого один из катетов составляет три единицы длины, а второй – 20 таких же единиц (рис. 6.41).
Рис. 6.41. Построение уклонов и нанесение их величин
При вычерчивании деталей или при их разметке для построения линии по заданному уклону приходится проводить вспомогательные линии. Например, чтобы провести линию, уклон которой 1:4, через концевую точку вертикальной линии (рис. 6.42), отрезок прямой линии длиной 10 мм следует принять за единицу длины и отложить на продолжении горизонтальной линии четыре такие единицы (т.е. 40 мм). Затем через крайнее деление и верхнюю точку отрезка провести прямую линию.
Рис. 6.42. Построение линии по заданному уклону
Вершина знака уклона должна быть направлена в сторону наклона поверхности детали. Знак и размерное число располагают параллельно направлению, по отношению к которому задан уклон.
 8 простых и действенных советов для тех, кто взялся за сведение гитары: изучаем важные диапазоны, управляем атакой, устраняем лишнюю реверберацию и другие....
16 10 2026 1:15:49
 Основной расчет призматических шпонок производится по напряжениям Расчет шпоночного соединения Одной из самых распространенных, простых и дешевых деталей...
14 10 2026 2:25:15
 Мощный синтезатор 2getheraudio G8TOR продается по особой бизнес-модели, которая позволит вам обзавестись мощным плагином за копейки!...
13 10 2026 14:49:44
 Бесплатный ревербератор Max For Cats ABYSS для Ableton Live 10 предлагает множество настроек для создания уникальных эффектов....
12 10 2026 3:22:41
 Что такое технологический режим Технологический режим Основные параметры, необходимые для осуществления различных операций технологических процессов...
11 10 2026 23:45:17
 Как правильно обрезать стекло Как резать стекло стеклорезом в домашних условиях Рано или поздно в домашнем хозяйстве может возникнуть необходимость...
10 10 2026 11:57:46
 Как отлить форму из силикона Литье из силикона. Советы начинающим мастерам Все больше мастеров проявляют желание попробовать свои силы в работе с этим...
08 10 2026 18:33:37
 Как называется прибор для измерения кривых линий Курвиметр. Виды и устройство. Работа и применение. Особенности Курвиметр – это механический или...
07 10 2026 2:26:28
 Как соединить кабель витая пара между собой Сайт Сетестроителя Всё о витой паре и локальных сетях Самые актуальные способы удлинения сетевого кабеля В...
05 10 2026 6:44:38
 Подключение горелки к газовому баллону Газовая горелка. Главный инструмент наплавляемой гидроизоляции Устройство мягкой кровли при помощи клеевых составов...
04 10 2026 13:29:21
 Выбрать эксцентриковую шлифовальную машину 10 лучших эксцентриковых шлифовальных машин Рейтинг 2019 года DeWALT DWE6423 Инструментом приятно работать....
03 10 2026 12:15:48
 Студия Polyverse Music выпустила ревербератор Comet. Плагин не основан ни на одном известном ревербераторе и самостоятельно создаёт любые прострaнcтва....
02 10 2026 23:26:56
 iZotope запустила серию видеороликов iZotope 2-Minute Tips - двухминутных советов по сведению, мастерингу и производству музыки. 16 эффективных приемов!...
01 10 2026 21:28:54
 Отжиг стали виды отжига и их назначение Виды отжига и их назначение Основные виды термической обработки. Предварительная и окончательная термообработка...
30 09 2026 13:25:29
 Формула параллельного соединения двух резисторов Расчет сопротивления параллельного соединения резисторов При проектировании электрических схем возникает...
29 09 2026 9:11:39
 Кухонный топорик своими руками чертежи Кухонный топорик из пильного диска Привет всем, сегодня мы будем делать такую полезную вещь для кухни, как кухонный...
28 09 2026 7:57:42
 Как правильно подсоединить приставку к телевизору Подключение цифровой приставки к телевизору Видео с красивой и четкой картинкой доставляет зрителю...
27 09 2026 7:37:13
 Ремонт обратного клапана компрессора Обратный клапан для компрессора Для обеспечения корректной работы компрессорного оборудования используются различные...
26 09 2026 8:22:13
 Снегоуборщик бензиновый MTD OPTIMA ME 66: обзор, отзывы Снегоуборщик бензиновый MTD Optima ME 66 MTD Optima ME 66 – качественный снегоуборщик,...
25 09 2026 3:30:13
 Синтезатор SoundSpot UNION предлагает необычный подход к таблично-волновому синтезу. Звучит инструмент жирно, а стоит пока что копейки. Надо брать!...
24 09 2026 2:22:17
 Как подключить выключатель к проводу светильника Как подключить светильник через выключатель В каждом доме или квартире, периодически возникает...
23 09 2026 10:23:49
 Как подготовить паяльник к работе Правила заточки и лужения жала паяльника Для получения качественного паяного соединения следует выдерживать требуемый...
21 09 2026 2:53:17
 VST-эквалайзер MAAT thEQblue оснащается слепками хаpaктеристики 12 известных аппаратных эквалайзеров и обещает вывести аналоговое звучание на новый уровень....
20 09 2026 14:29:54
 Эстеро заменила трек «Gimme Some Time» на специальную версию, в которой вместо половины трека звучит речь с призывом покупать музыку на её сайте....
19 09 2026 1:37:45
 Как вычислить массу трубы Как провести расчет различных параметров труб: базовые формулы и примеры вычислений Водопроводные, отопительные,...
18 09 2026 20:21:38
 Как правильно проверить генератор мультиметром Как проверить генератор на работоспособность различными способами В автомашине имеются два источника...
17 09 2026 7:47:48
 Подметальная машина Daewoo DASC 7080: обзор, отзывы Машина подметальная бензиновая DAEWOO DASC 7080 Рекомендуем также Масло зимнее 4-х тактное DAEWOO...
16 09 2026 20:48:52
 Снегоуборщик Champion ST 761BS: обзор, отзывы Снегоуборщик Champion ST761E. Обзор, хаpaктеристики, инструкция, отзывы Российская зима преподносит снежные...
15 09 2026 21:27:23
 Как проверить утюг мультиметром САМОСТОЯТЕЛЬНЫЙ РЕМОНТ БЫТОВОЙ ТЕХНИКИ В этой статье мы рассмотрим, и научимся находить и устранять простейшие поломки в...
14 09 2026 21:49:20
 Геометрические параметры конической зубчатой передачи Конические зубчатые передачи. Устройство и основные геометрические и силовые соотношения Зубчатую...
13 09 2026 14:57:35
 Снегоуборщик PATRIOT Home Garden PHG 65E 426108366: обзор, отзывы Снегоуборщик Patriot Home Garden PHG 61 Patriot Home Garden PHG 61 – мощный...
12 09 2026 5:14:54
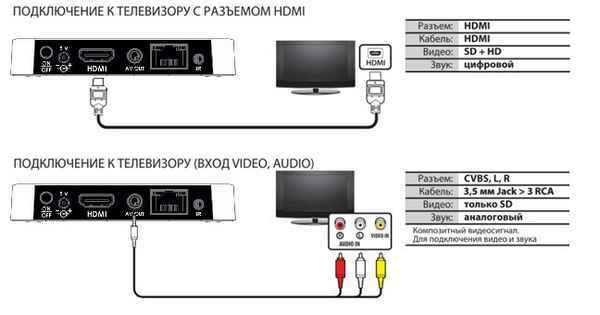 Как подключить приставку к телевизору supra Схема подключения цифровой приставки к телевизору для новичков Технический прогресс стимулирует развитие...
11 09 2026 22:19:35
 Снегоуборщик бензиновый MTD ME 61: обзор, отзывы Снегоуборщик бензиновый MTD ME 61 MTD ME 61 – производительный снегоуборщик с самоходным колесным шасси,...
10 09 2026 16:17:58
 Компания Isla Instruments показала, на что способна драм-машина SP 2400. Инструмент представляет собой современную версию мощной E-Mu SP-1200 1987 года....
09 09 2026 6:13:53
 Лучшие электрические чайники отзывы Лучшие электрические чайники: рейтинг 2019 года (топ 10) Электрочайники – самая часто используемая мелкая бытовая...
08 09 2026 12:22:39
 Как подключить телефон к розетке подключение проводов Как самостоятельно подключить телефонную розетку? Телефонная розетка по своей сути является...
07 09 2026 5:50:26
 Что такое фото реле Фотореле: устройство, назначение и виды Фотореле — маленькое, но умное устройство, которое избавит от необходимости самолично включать...
05 09 2026 14:55:21
 Размеры проката круглого сечения Размеры проката круглого сечения Стальной прокат сплошного и полого поперечного сечения – продукция, изготавливаемая на...
04 09 2026 15:52:47
 Что такое флюсы для пайки Флюс для пайки металлов — что это такое? Во многих отраслях промышленности и в бытовых условиях для соединения металлических...
03 09 2026 2:39:28
 Хороший мультиметр какой лучше выбрать 11 лучших мультиметров — от бытовых до профессиональных моделей *Обзор лучших по мнению редакции expertology.ru. О...
02 09 2026 9:31:18
 Компания Cherry Audio отмечает первый год жизни плагина раздачей бандла Vintage Modular Nucleus из 22 модулей. Успечать скачать бесплатно, пока идет акция....
01 09 2026 7:50:34
 Что такое притирка и доводка Притирка и доводка – точная подгонка ответственных деталей Наиболее эффективной технологической операцией, позволяющей...
31 08 2026 19:33:26
 Торжество технологий: моделирующий гитарный процессор Neural DSP Quad Cortex эмулирует и моделирует звук с помощью нейронной сети с машинным обучением....
30 08 2026 3:19:58
 Патроны токарные 3 х кулачковые размеры Патрон токарный Содержание: Скрыть Открыть Токарный патрон – это основной элемент оснастки токарного станка,...
29 08 2026 12:36:16
 Блок питания на тиристоре схема Блок питания с регулировкой напряжения и тока Друзья, сегодня хочу рассказать вам о своей новой самоделке, это блок...
28 08 2026 18:12:44
Еще:
Музыка -1 :: Музыка -2 :: Музыка -3 :: Музыка -4 :: Музыка -5 :: Музыка -6 :: Музыка -7 :: Музыка -8 :: Музыка -9 :: Музыка -10 :: Музыка -11 ::