Резец токарный проходной гост

ГОСТ 18878-73
Резцы токарные проходные прямые с пластинами из твердого сплава. Конструкция и размеры
Купить ГОСТ 18878-73 — бумажный документ с голограммой и синими печатями. подробнее
Распространяем нормативную документацию с 1999 года. Пробиваем чеки, платим налоги, принимаем к оплате все законные формы платежей без дополнительных процентов. Наши клиенты защищены Законом. ООО «ЦНТИ Нормоконтроль»
Наши цены ниже, чем в других местах, потому что мы работаем напрямую с поставщиками документов.
Способы доставки
- Срочная курьерская доставка (1-3 дня)
- Курьерская доставка (7 дней)
- Самовывоз из московского офиса
- Почта РФ
Распространяется на токарные проходные резцы общего назначения с углами 45°, 60°, 75° с напаянными пластинами из твердого сплава.
- Заменяет ГОСТ 6743-61 в части типа II
- Заменяет МН 5200-64
- Заменяет МН 5201-64 Сведения из перечня «Указатель государственных стандартов СССР 1980 г.», Издательство стандартов 1980
- Заменяет МН 5202-64 Сведения из перечня «Указатель государственных стандартов СССР 1980 г.», Издательство стандартов 1980
- Заменяет МН 5203-64
- Заменяет МН 579-64
- Заменяет МН 580-64 Сведения из перечня «Указатель государственных стандартов СССР 1980 г.», Издательство стандартов 1980
- Заменяет МН 581-64 Сведения из перечня «Указатель государственных стандартов СССР 1980 г.», Издательство стандартов 1980
- Заменяет МН 582-64 Сведения из перечня «Указатель государственных стандартов СССР 1980 г.», Издательство стандартов 1980
- Заменяет МН 583-64 Сведения из перечня «Указатель государственных стандартов СССР 1980 г.», Издательство стандартов 1980
- Заменяет МН 584-64 Сведения из перечня «Указатель государственных стандартов СССР 1980 г.», Издательство стандартов 1980
- Заменяет МН 585-64
Издание с Изменениями № 1, 2
Оглавление
Приложение (рекомендуемое) Элементы конструкций и геометрические параметры резцов
Этот ГОСТ находится в:
- Раздел Экология
- Раздел 25 МАШИНОСТРОЕНИЕ
- Раздел 25.100 Режущие инструменты
- Раздел 25.100.10 Токарные резцы
- Раздел 25.100 Режущие инструменты
- Раздел 25 МАШИНОСТРОЕНИЕ
- Раздел Электроэнергия
- Раздел 25 МАШИНОСТРОЕНИЕ
- Раздел 25.100 Режущие инструменты
- Раздел 25.100.10 Токарные резцы
- Раздел 25.100 Режущие инструменты
- Раздел 25 МАШИНОСТРОЕНИЕ
Организации:
Carbide-tipped straight bull-nose turning tools. Design and dimensions
- ГОСТ 18877-73Резцы токарные проходные отогнутые с пластинами из твердого сплава. Конструкция и размеры
- ГОСТ 25395-90Пластины твердосплавные напаиваемые типов 01, 02, 61, 62. Конструкция и размеры
- ГОСТ 25396-90Пластины твердосплавные напаиваемые типов 10, 70. Конструкция и размеры
- ГОСТ 25426-90Пластины твердосплавные напаиваемые типов 07, 67. Конструкция и размеры
- ГОСТ 5688-61Резцы с твердосплавными пластинами. Технические условия. Заменен на ГОСТ 5688-2015.
Чтобы бесплатно скачать этот документ в формате PDF, поддержите наш сайт и нажмите кнопку:
РЕЗЦЫ ТОКАРНЫЕ ПРОХОДНЫЕ ПРЯМЫЕ С ПЛАСТИНАМИ ИЗ ТВЕРДОГО СПЛАВА
18878-73
Конструкция и размеры
Carbide-lipped straight bull-nose turning tools. Design and dimensions
Взамен ГОСТ 6743-61 и части типа II;
МН 579-64 + МН 585-64; МН 5200-64 + МН 5203-64
Посгнновлснисм Государственного комитета стандартов Совета Министров СССР от 8 июня 1973 г. № 1429 лата введения установлена
Ограничение срока действия снято Постановлением Госстандарта СССР от 08.04.81 № 1872
1. Настоящий стандарт распространяется на токарные проходные резцы общего назначения с углами ф ** 45′, ф = 60′, е
Угол врезки пластины 0 е
10 (угол врезки 10”) и 70 (угол врезки 0*) по ГОСТ 253%—90
01 (угаз врезки 10‘) и 61 (угол врезки 0*) по ГОСТ 25395-90
02 (угол врезки 10*) и 62 (угол врезки 0‘) по ГОСТ 25395-90
01 (угол врезки 10*) и 61 (угол врезки 0*) по ГОСТ 25395-90
Пример условного обозначении правого резца, исполнении 1, сечением hb — 16 16 мм, с углом в плане ш 20 20 мм, с углом в плане ш 75* и ф, * 25*. сечением ИЬ — 25 16 мм, с углом врезки пластины в стержень 10°, с пластиной из твердого сплава марки В Кб:
Резец 2100-0303 В Кб ГОСТ 18878-73
(Измененная редакция, Изм. № 1, 2).
3. Угол врезки пластины в стержень язя обработки чугуна и других хрупких материалов — 10° язя обработки сталей и других материалов — 0°.
(Измененная редакция, Изм. № I).
4. Величины радиусов скруглений и фасок, не указанные на чертеже, принимаются по технологическим соображениям.
5. Элементы конструкций и геометрические параметры резцов указаны в приложении.
6. Форма заточки передней поверхности и доводка режущей части указаны в приложении 2 к ГОСТ 18877-73.
7. Технические требования — по ГОСТ 5688-61.
8. (Исключен. Изм. № 2).
ЭЛЕМЕНТЫ КОНСТРУКЦИЙ И ГЕОМЕТРИЧЕСКИЕ ПАРАМЕТРЫ РЕЗЦОВ
I. Элементы конструкций и геометрические параметры резцов с углом в плане = 45* указаны на черт. 1—4 и в табл. 1—4.
Угол врезки тастины в стержень ИГ При толщине тастины 4 ми и более
ГОСТ 18879-73
Резцы токарные проходные упopные с пластинами из твердого сплава. Конструкция и размеры
Купить ГОСТ 18879-73 — бумажный документ с голограммой и синими печатями. подробнее
Распространяем нормативную документацию с 1999 года. Пробиваем чеки, платим налоги, принимаем к оплате все законные формы платежей без дополнительных процентов. Наши клиенты защищены Законом. ООО «ЦНТИ Нормоконтроль»
Наши цены ниже, чем в других местах, потому что мы работаем напрямую с поставщиками документов.
Способы доставки
- Срочная курьерская доставка (1-3 дня)
- Курьерская доставка (7 дней)
- Самовывоз из московского офиса
- Почта РФ
Распространяется на токарные проходные упopные резцы общего назначения с напаянными платсинами из твердого сплава.
- Заменяет ГОСТ 21413-75
- Заменяет ГОСТ 6743-61 в части типов III и IV
- Заменяет МН 577-64
- Заменяет МН 578-64
- Заменяет МН 587-64
- Заменяет МН 588-64
Ограничение срока действия снято: Постановление Госстандарта № 655 от 12.02.81
Оглавление
Приложение Элементы конструкций и геометрические параметры резцов
Этот ГОСТ находится в:
- Раздел Экология
- Раздел 25 МАШИНОСТРОЕНИЕ
- Раздел 25.100 Режущие инструменты
- Раздел 25.100.10 Токарные резцы
- Раздел 25.100 Режущие инструменты
- Раздел 25 МАШИНОСТРОЕНИЕ
- Раздел Электроэнергия
- Раздел 25 МАШИНОСТРОЕНИЕ
- Раздел 25.100 Режущие инструменты
- Раздел 25.100.10 Токарные резцы
- Раздел 25.100 Режущие инструменты
- Раздел 25 МАШИНОСТРОЕНИЕ
Организации:
Carbide tipped rest bull-nose turning tools. Design and dimensions
Чтобы бесплатно скачать этот документ в формате PDF, поддержите наш сайт и нажмите кнопку:
РЕЗЦЫ ТОКАРНЫЕ ПРОХОДНЫЕ УПОРНЫЕ
С ПЛАСТИНАМИ ИЗ ТВЕРДОГО СПЛАВА
Конструкция и размеры
в части типов 111 и IV:
Carbide-tipped rest bull-nose turning tools.
Design and dimensions
Постановлением Государственного комитета стандартов Совета Министров СССР от 8 июня 1973 г. № 1429 дата введения установлена
Ограничение срока действия снято Постановлением Госстандарта СССР от 12.02.81 № 655
1. Настоящий стандарт распространяется на токарные проходные упopные резцы общего назначения с напаянными пластинами из твердого сплава.
Стандарт полностью соответствует СТ СЭВ 195—75.
(Измененная редакция, Изм. № 1, 2).
2. Резцы должны изготовляться двух типов:
1 — проходные упopные прямые с углом ср = 90°, правые и левые;
2 — проходные упopные изогнутые с углом гр = 90°, правые и левые.
* Размеры для справок.
3. Конструкция и основные размеры резцов должны соответствовать указанным на чертеже 1, 2 и в табл. 1, 2.
Издание официальное Перепечатка воспрещена
Издание с Изменениями № 1, 2, утвержденными в феврале 1981 г., ноябре 1984 г. (ИУС 4—81, 2—85).
ГОСТ 18879-73 С. 2
Сечение резца h b
с углом врезки пластины 10°
с углом врезки пластины 0°
67; 07 (угол врезки 0°)
Пример условного обозначения правого резца типа 1, сечением hb = = 1212 мм, с углом врезки пластины в стержень 10°, с пластиной из твердого сплава марки ВК6:
Резец 2101-0005 ВК6 ГОСТ 18879- 73
Читать еще: Как поставить выключатель на светильникСечение резца h b
Тип пластин по ГОСТ 25426-90 для угла врезки
с углом врезки пластины 10°
с углом врезки пластины 0°
Примечание. Резцы по ряду 1 являются предпочтительными для применения.
Пример условного обозначения правого резца типа 2 сечением НВ = = 25* 16 мм, с углом врезки пластины в стержень 10°, с пластиной из твердого сплава марки ВК6:
Резец 2103-0007 ВК6 ГОСТ 18879- 73 (Измененная редакция, Изм. № 1, 2).
4. Угол врезки пластины в стержень для обработки чугуна и других хрупких материалов — 10°, для обработки стали и других вязких материалов — 0°.
(Измененная редакция, Изм. № 1).
5. Величины радиусов скруглений и фасок, не указанные в настоящем стандарте, принимаются по технологическим соображениям.
6. Элементы конструкций и геометрические параметры резцов указаны в приложении.
7. Форма заточки передней поверхности и доводка режущей части указаны в приложении 2 к ГОСТ 18877-73.
8. Технические требования — по ГОСТ 5688-61.
9. (Исключен, Изм. № 2).
ЭЛЕМЕНТЫ КОНСТРУКЦИИ И ГЕОМЕТРИЧЕСКИЕ ПАРАМЕТРЫ РЕЗЦОВ
1. Элементы конструкции и геометрические параметры резцов указаны на черт. 1—4 и в табл. 1—4.
Угол врезки пластины в стержень 10° При толщине пластины 4 мм и более
ГОСТ 18878-73 Резцы токарные проходные прямые с пластинами из твердого сплава. Конструкция и размеры
Текст ГОСТ 18878-73 Резцы токарные проходные прямые с пластинами из твердого сплава. Конструкция и размеры
РЕЗЦЫ ТОКАРНЫЕ ПРОХОДНЫЕ ПРЯМЫЕ С ПЛАСТИНАМИ ИЗ ТВЕРДОГО СПЛАВА
Конструкция и размеры Взамен ГОСТ 6743 61
в части типа II;
Carbide-tipped straight bull-nose turning tools. MH 579—64 + MH 585—64;
Design and dimensions MH 5200—64 + MH 5203—64
Постановлением Государственного комитета стандартов Совета Министров СССР от 8 июня 1973 г. № 1429 дата введения установлена
Ограничение срока действия снято Постановлением Госстандарта СССР от 08.04.81 № 1872
1. Настоящий стандарт распространяется на токарные проходные резцы общего назначения с углами ср = 45°, ср = 60°, ср = 75° с напаянными пластинами из твердого сплава.
(Измененная редакция, Изм. № 1).
2. Конструкция и основные размеры резцов должны соответствовать указанным на чертеже 1—4 и в табл. 1—4.
Резцы с углом в плане = 60°
Исполнение 1 Исполнение 2
Резцы с углом в плане q> = 75°
Сечение резца h ■ b
Тип пластины для резцов
Угол врезки пластины 10′
Угол врезки пластины 0′
10 (угол врезки 10°) и 70 (угол врезки 0°) по ГОСТ 25396-90
01 (угол врезки 10°) и 61 (угол врезки 0°) по ГОСТ 25395-90
02 (угол врезки 10°) и 62 (угол врезки 0°) по ГОСТ 25395-90
01 (угол врезки 10°) и 61 (угол врезки 0°) по ГОСТ 25395-90
Пример условного обозначения правого резца, исполнения 1, сечением hb = 1616 мм, с углом в плане ср = 45°, с углом врезки пластины в стержень 10°, с пластиной из твердого сплава марки ВК6:
Резец 2100-0007 ВК6 ГОСТ 18878- 73
ГОСТ 18878-73 С. 3
Сечение резца h ■ b
Тип пластины для резцов
Угол врезки пластины 10′
Угол врезки пластины 0′
10 (угол врезки 10 ) и 70 (угол врезки 0 ) по ГОСТ 25396-90
01 (угол врезки 10°) и 61 (угол врезки 0°) по ГОСТ 25395-90
02 (угол врезки 10°) и 62 (угол врезки 0°) по ГОСТ 25395-90
01 (угол врезки 10°) и 61 (угол врезки 0°) по ГОСТ 25395-90
Пример условного обозначения правого резца, исполнения 1, сечением hb = 20-20 мм, с углом в плане ср = 60°, с углом врезки пластины в стержень 10°, с пластиной из твердого сплава марки ВК6:
Резец 2100-0113 ВК6ГОСТ 18878-73
С. 4 ГОСТ 18878-73
Сечение резца h ■ b
С углом врезки пластины 10′
С углом врезки пластины 0′
10 (угол врез-ки 10°);
70 (угол врезки 0°) по ГОСТ 25396-90
Пример условного обозначения правого резца сечением hb = 2516 мм, с углом ср = 75°, с углом врезки пластины в стержень 10°, с пластиной из твердого сплава марки ВК6:
Резец 2100-0213 ВК6ГОСТ 18878-73
Сечение резца h ■ b
Тип пластин по ГОСТ 25426-90
С углом врезки пластины в стержень 10′
С углом врезки пластины в стержень 0′
Пример условного обозначения правого резца с углами ср = 75° и cpj = 25°, сечением h b = 25-16 мм, с углом врезки пластины в стержень 10°, с пластиной из твердого сплава марки ВК6:
Резец 2100-0303 ВК6ГОСТ 18878-73
(Измененная редакция, Изм. № 1,2).
3. Угол врезки пластины в стержень для обработки чугуна и других хрупких материалов — 10° для обработки сталей и других материалов — 0°.
(Измененная редакция, Изм. № 1).
4. Величины радиусов округлений и фасок, не указанные на чертеже, принимаются по технологическим соображениям.
5. Элементы конструкций и геометрические параметры резцов указаны в приложении.
6. Форма заточки передней поверхности и доводка режущей части указаны в приложении 2 к ГОСТ 18877-73.
7. Технические требования — по ГОСТ 5688—61.
8. (Исключен, Изм. № 2).
ЭЛЕМЕНТЫ КОНСТРУКЦИИ И ГЕОМЕТРИЧЕСКИЕ ПАРАМЕТРЫ РЕЗЦОВ
1. Элементы конструкций и геометрические параметры резцов с углом в плане tp = 45° указаны на черт. 1—4 и в табл. 1—4.
Угол врезки пластины в стержень 10° При толщине пластины 4 мм и более
Проходной резец: классификация видов
Резец проходного типа создан для совершения обточки разной поверхности наружного типа на деталях вращениях, куда стоит отнести конические поверхности с большой общей длиной и диаметром, цилиндрические валки и другие детали. В отличие от прямых, резцы проходного типа, отогнутые в сторону, получили наибольшее распространение, так как они заключают в себе универсальные возможности функционирования.
При помощи своей общей формы они способны обpaбатывать детали даже в особых сложнодоступных местах. Резцы используются для производства деталей, черновой, а также чистовой обработки отдельных заготовок в процессе машиностроения и станкостроения. Почти в любой профессиональной токарной мастерской проходной резец считается незаменимым компонентом для всего процесса обработки.
Работа таким типом устройства происходит как при продольной, так и при поперечной подаче. Им можно производить обточку поверхности, снимать фаски и подрезать основные торцы, то есть все главные операции, которые помогут пригодиться в такой работе. Их стоит отнести к широкопрофильным инструментам, и обладают они сразу несколькими вариациями по диаметру, габаритам и остальным параметрам. Они способны качественно проявлять себя в работе с жёсткими компонентами. Резец проходного типа отогнутый создаётся по стандартам ГОСТа 18869−73.
Разновидности токарных проходных резцов
Такие инструменты можно разделить сразу как на черновые, так на чистовые разновидности.
Чистовые имеют сравнительно небольшой радиус общего закругления. Это помогает получить более точно обработанную поверхность в приборе. Их принято использовать на конечной стадии изготовления и для создания небольших деталей. Если на производстве хотят получить большую гладкость, а также чистоту, то чаще всего используют лопаточные резцы, которые помогают добиться наилучшего эффекта.
Черновые разновидности можно использовать для процесса грубой обработки. При всём этом общий радиус закругления у них будет намного ниже, но и крепость намного сильнее. Они могут хорошо подойти в то время, когда нужно снимать большое число металла с полученной заготовки. Рабочий ресурс в этом случае у них будет гораздо выше. Именно по этой причине, с экономической точки рассмотрения такого вопроса, обработка сразу несколькими типами резцов происходит значительно выгоднее и бюджетнее. Точность при этом у них меньше, но первый этап устранения они проходят в разы быстрее.
Читать еще: Как подключить выключатель с диодомКроме этого, можно также выделять такие разновидности резцов, как проходной отогнутый левый, а также правый. В этом случае они будут отличаться расположением режущей кромки, как и на остальных деталях таких инструментов.
Резец проходной может быть произведён преимущественно из материалов твёрдых сплавов, но также можно использовать инструменты из стали быстрорежущего типа.
Геометрия резца
Главной рабочей поверхностью в резце станет его головка, которая располагается на самом стержне прибора. Она вставляется в резцедержатель для совершения последующей работы. На передней поверхности головки будет преобладать поверхность, которая обеспечит качественный сход стружки. Также есть две задние кромки — основная и вспомогательная. Ими следует именовать те поверхности, которые будут обращены к детали, подвергающейся процессу обработки.
Главная работа будет проходить при помощи главной режущей кромки. Она создаётся на пересечении главной задней и передней поверхности в инструменте. В самой конструкции устройства есть и вспомогательная режущая кромка, которая образовывается в месте пересечения главной, задней и передней конструкции. Пересечение вспомогательного типа и основной режущей кромки будет создавать особую вершину в резце. В любой модели будет создан собственный угол, который сделает изделие наиболее подходящим для тех или иных целей применения. Например, для процесса обработки детали ступенчатого вида стоит использовать резец с общим углом около 90 градусов.
Советы по выбору
Проходные токарные отогнутые устройства могут создаваться в нескольких вариациях, в которых будут различны размеры, материал, а также некоторые другие параметры. Во время выбора резца стоит особое внимание уделить тому, с какими заготовками вам придётся иметь дело. Если в процессе производства применяется более широкий круг деталей, то нужно иметь не один изогнутый проходной резец , а настоящий набор для использования в различных случаях.
Общий размер изделия должен быть подобран в соответствии с размером самой заготовки. Самым широко используемым вариантом станет средний, который не будет требовать постоянной замены для большого количества работ с различными типами изделий. Рекомендация от специалистов: регулярная замена резцов может привести к большим потерям времени в процессе создания работы и к развитию простоя оборудования, так что нужно заранее определиться с наиболее оптимальным вариантом.
Режимы резания
Проходной резец токарного типа может быть применим в достаточно простом режиме работы. Им можно производить продольные, а также поперечные движения, в зависимости от профиля детали и её обработки.
Стоит с самого начала сделать черновой процесс обработки лишь одним устройством, которое будет предназначено именно для такой цели, а после создать уже более чистый проход по почти готовому типу поверхности. Если в процессе черновой обработки со временем будет сниматься общая толщина до нескольких миллиметров, то при чистовой такой показатель идёт до десятых долей за несколько проходов.
Маркировка резцов
К примеру, стоит разобрать такой резец, как проходной отогнутый Т15К6, на котором можно более подробно рассмотреть пример маркировки. Рабочая поверхность в этом случае выполнена из твердосплавных материалов, которые следует относить к титановольфрамовой группе. Общее содержание кобальта около 6%, а карбида титана (Т15) будет составлять 15%.
Основные производители резцов:
- Чиз (Чинигов, Украина).
- Укрметиз (Украина).
- Китай — Intertool.
- ООО «Мелитополь инструмент».
- Seco Швеция.
Классификация изделий
Все резцы различаются по общему направлению, в котором и происходит подавляющее движение.
- Токарные инструменты левого типа — во время обработки способны поддаваться движению слева направо. Если же поместить на резец свою левую руку, то его общая режущая кромка будет располагаться со стороны отогнутого большого пальца.
- Правые резцы — это тип инструмента, который приобрёл наибольшее распространение и использование, а его подача происходит справа налево. Для того чтобы найти такой резец, на него стоит положить именно правую руку — его режущая кромка будет находиться, соответственно, со стороны отогнутого большого пальца.
В определённой зависимости от того, какие работы стоит выполнять на станке, резцы можно разделить на такие виды, как:
- Для выполнения чистовой работы по поверхности металла.
- Для получистовых работ.
- Для создания более тонких технологических изделий.
- Для осуществления черновой работы, которую можно также назвать обдирочной.
Проходные прямые
Применяется такой инструмент совместно с прямой рабочей поверхностью для таких же работ, как и резцы отогнутой формы, но он будет особо неудобным для снятия фасок.
Державки такой формы резцов для станка должны осуществляться в двух главных типоразмерах:
- Квадратная форма — 25*25 мм (такие типы изделия с державками применяются для выполнения особых работ).
- Прямоугольная форма резца — 25 на 16 мм.
Проходные отогнутые
Такие разновидности резцов, рабочая часть в которых способна быть отогнутой в левую либо правую сторону, применяют для процесса обработки на токарном станке торцевой части в заготовки. С их помощью также стоит осуществлять снятие фасок.
Державки прибора такой формы могут выполняться в совершенно разной форме:
- 16*10 (для станков учебного типа).
- 20*12 (такой размер прибора можно назвать стандартным).
- 25*16 (самые распространённые разновидности размеров).
- 30*20.
- 40*25 (приборы с державкой такого типа создаются главным образом под особые заказы, их почти нельзя найти в свободной продаже на территории рынка).
Все требования к таким резцам будут проверяться по стандарту ГОСТа 18877−73.
Проходные упopные
При помощи п роходного упopного резца на токарном станке становится возможным обpaбатывать поверхности заготовок металла цилиндрической формы. Главные конструктивные особенности такого типа резца, которые проходят обработку вдоль оси вращения, помогают даже за один проход устранять большое количество лишнего металла.
Державки для изделий такого типа также могут выполняться с использованием различных замеров (в миллиметрах).
Такой инструмент для работы на станке по металлу также может быть выполнен с правыми либо же левыми отгибами в рабочей части рубца.
Подрезные отогнутые
Внешне такой резец очень схож с проходным, но у него имеется совсем другая форма режущей пластины — она треугольная. Благодаря таким инструментам для токарного станка по металлу все заготовки обpaбатываются в соответствующем направлении, перпендикулярно оси совершения вращения.
Резцы такого формата могут быть созданы с такими размерами держателей, как:
Отрезные
Отрезной тип резца считается более распространённым видом устройства для использования на токарном станке по металлу. В полном соответствии со своим наименованием применяется такой тип резцов для отрезки заготовки под соблюдением прямого угла. С его помощью также можно делать канавки различного диаметра и глубины на поверхности металлической детали. Понять, что перед вами именно отрезной тип резца для работы на станке, довольно легко. Его основной особенностью считается тонкая ножка, которая напаивается на пластину из твёрдых сплавов.
Существуют право- и левосторонние виды отрезных резцов для токарного станка по металлу. Отличить их можно также легко. Для этого стоит перевернуть резец режущей стороной пластины вверх и рассмотреть, с какой стороны расположена его ножка.
Проходной отогнутый токарный резец
Многообразие разработанных резцов позволяет решать широкий круг технических задач. Одним из видов таких инструментов является резец проходной отогнутый. С его производят целый ряд обpaбатывающих операций:
- черновая, получистовая и чистовая наружных и внутренних поверхностей;
- торцевание конических и цилиндрических заготовок;
- снятие фасок под заданным углом;
- отрезание лишней части заготовки;
- нарезание внешней и внутренней резьбы.
Они пригодны для проведения токарных операций при обоих видах подачи: продольной и поперечной.
Геометрия проходного отогнутого резца
Потребительские свойства определяются следующими геометрическими параметрами:
- размер и направление передней поверхности (обеспечивает непрерывное отведение образованной стружки в процессе работы);
- параметры задней главной поверхности;
- задняя вспомогательная поверхность.
Режущая кромка образована линией пересечения двух поверхностей. С одной стороны к ней подходит передняя поверхность с противоположной стороны главная задняя поверхность. В конструкции отогнутого резца выделяют ещё одну режущую кромку. Она образована стыком передней поверхности и вспомогательной. Поэтому её называют вспомогательная режущая кромка. Точка, в которой сходятся обе кромки, называется вершиной резца. Эта часть резца принимает на себя самые большие нагрузки в процессе обработки заготовки. Для предотвращения преждевременной поломки ей придают округлую форму. Поэтому для конкретного типа задан индивидуальный радиус скругления. Дополнительным способом увеличения прочности вершины и придания ей большей надёжности формируют переходную режущую кромку. Ей придают прямоугольную форму.
Для токарных отогнутых резцов большое значение имеют их геометрические параметры. Наиболее важными из них являются углы, под которыми расположены поверхности инструмента.
Для более полного понимания имеющихся параметров каждый отогнутый токарный резец имеет чертёж. На нём отображаются основные параметры:
- общий вид изделия;
- значения углов;
- маркировка;
- назначение;
- допустимые условия обработки (тип станка, скорость обработки, хаpaктеристики обpaбатываемого материала).
На чертеже изображены следующие углы:
- при вершине отогнутого резца (он образован проекциями на главную плоскость основной и режущей кромкой);
- наклона линии главной режущей кромки;
- дополнительные углы, задающие геометрию всех поверхностей.
Значения углов и параметры кромок определяют основные свойства режущего инструмента. Для каждой модели (в зависимости от решаемых задач) создаётся своя геометрическая форма. Например, для обработки деталей, в которых предусмотрена ступенчатая конструкция режущую кромку затачивают под прямым углом.
Выбор проходного отогнутого резца
Выбор необходимого инструмента зависит от следующих требований, которые предъявляются при изготовлении конкретной детали. К этим требованиям относятся:
- тип обработки (чистовая, получерновая, черновая, обработка с высокой точностью);
- направления подачи инструмента (правые или левые);
- хаpaктер резания или снятия слоя (проходные, упopные, подрезные, нарезания резьбы);
- длина державки;
- тип наконечника (цельный, наваренный, съёмный);
- форма режущего элемента (треугольный, прямоугольный, специальной конструкции).
В зависимости от сложности решаемой задачи выбирают отогнутый резец, способный качественно провести обработку на конкретном типе станка. Наиболее универсальным считается резец проходной отогнутый со сменными пластинами. Точное назначение конкретного инструмента определено принятым стандартом и указано на маркировке. Резец проходной отогнутый т15к6 применяется для поверхностной обработки деталей, изготовленных из различных марок сталей, в том числе и легированных. Сплав ВК8 используется для проведения черновых работ, сверления, обработки внутренних поверхностей, фрезерования. Многообразие типов конструкций требует их оценки по критерию эффективность – стоимость. Именно он сказывается на конечной цене производимой детали.
Маркировка
Под маркировкой понимают аббревиатуру, которая наносится на поверхности отогнутого резца и определяет его основные физические и механические свойства.
Каждый проходной отогнутый резец по ГОСТ 18877 73 имеет гарантированные хаpaктеристики для решения конкретных задач обработки.
Маркировка состоит из набора букв русского алфавита и одно или двузначных чисел.
В качестве примера рассмотрим маркировку Л-Т15К6. Первая буква указывает на то, что этот инструмент является левым резцом. Следующая литера указывает на тип твёрдосплавного материала, применяемого в головке резца. Цифра 15 свидетельствует о наличии в сплаве 15 процентов карбида титана, а К6 указывает на шести процентное содержание кобальта. Кроме этого в маркировку резца входит указание его основных геометрических размеров. Рассматриваемый образец может иметь надпись в соответствие со стандартом -16×25×140. Это свидетельствует о том, что представленный инструмент имеет угол в плане равный 45 градусам, поперечное сечение соответствует размерам 16 мм на 25 мм и длиной 140 мм. Он снабжен пластиной из сплава Т15К6.
Наиболее популярными сплавами, из которых изготавливают рабочую часть резца, являются:
- металлокерамика;
- минералокерамика;
- быстрорежущая сталь;
- углеродистая и легированная инструментальные стали;
- поликристаллический алмаз и кубический нитрид бора.
В первую категорию входят сплавы: вольфрамо-кобальтовые (марки ВК6, ВК8) и так далее, вольфрамотитановые (Т15к6 и её аналоги), титанотанталововольфрамовые (Т17К12 и другие из этой серии). Все используемые материалы соответствуют установленным государственным стандартам. Определить назначение конкретного режущего инструмента можно на основании данных приведенных в марочнике металлов и сплавов.
Если вы нашли ошибку, пожалуйста, выделите фрагмент текста и нажмите Ctrl+Enter.
Резцы токарные проходные упopные
РЕЗЦЫ ТОКАРНЫЕ ПРОХОДНЫЕ УПОРНЫЕ (ТИП 1) ИЗ БЫСТРОРЕЖУЩЕЙ СТАЛИ (Р6М5, Р18) ГОСТ 18870-73
Резцы проходные упopные 2101-0553 6х6х50
Резцы проходные упopные 2101-0554 6х6х50 левые
Резцы проходные упopные 2101-0555 8х8х50
Резцы проходные упopные 2101-0556 8х8х50 левые
Резцы проходные упopные 2101-0557 10х10х60
Резцы проходные упopные 2101-0558 10х10х60 левые
Резцы проходные упopные 2101-0559 12х12х70
Резцы проходные упopные 2101-0560 12х12х70 левые
Резцы проходные упopные 2101-0561 16х16х80
Резцы проходные упopные 2101-0562 16х16х80 левые
Резцы проходные упopные 2101-0565 20х12х100
Резцы проходные упopные 2101-0566 20х12х100 левые
Резцы проходные упopные 2101-0563 20х20х100
Резцы проходные упopные 2101-0564 20х20х100 левые
Резцы проходные упopные 2101-0567 25х16х120
Резцы проходные упopные 2101-0568 25х16х120 левые
Резцы проходные упopные 2101-0569 32х20х140
Резцы проходные упopные 2101-0570 32х20х140 левые
РЕЗЦЫ ТОКАРНЫЕ ПРОХОДНЫЕ УПОРНЫЕ (ТИП 2) ИЗ БЫСТРОРЕЖУЩЕЙ СТАЛИ (Р6М5, Р18) ГОСТ 18870-73
Резцы проходные упopные 2101-0509 16х10х100
Резцы проходные упopные 2101-0510 16х10х100 левые
Резцы проходные упopные 2101-0501 20х12х120
Резцы проходные упopные 2101-0502 20х12х120 левые
Резцы проходные упopные 2101-0503 25х16х140
Резцы проходные упopные 2101-0504 25х16х140 левые
Резцы проходные упopные 2101-0505 32х20х170
Резцы проходные упopные 2101-0506 32х20х170 левые
Резцы проходные упopные 2101-0507 40х25х200
Резцы проходные упopные 2101-0508 40х25х200 левые
Резцы проходные упopные 2101-0021 16х10х100
Резцы проходные упopные 2101-0022 16х10х100 левые
Резцы проходные упopные 2101-0023 20х12х120
Резцы проходные упopные 2101-0024 20х12х120 левые
Резцы проходные упopные 2101-0025 25х16х140
Резцы проходные упopные 2101-0026 25х16х140 левые
Резцы проходные упopные 2101-0027 32х20х170
Резцы проходные упopные 2101-0028 32х20х170 левые
Резцы проходные упopные 2101-0029 40х25х200
Резцы проходные упopные 2101-0030 40х25х200 левые
Чтобы обработать деталь небольших размеров с высокой точностью, необходим резец проходной упopный. Этот токарный инструмент относится к категории режущих. Он предназначен для черновой и чистовой обработки цилиндрических заготовок с уступами. Используется на крупных машиностроительных заводах и в токарных мастерских по ремонту и изготовлению деталей.
Резец упopный от АО «Киржачский инструментальный завод»
Основной акцент предприятие делает на качество выпускаемых изделий. Резцы проходные упopные производятся из быстрорежущей стали (Р6М5, Р18) по ГОСТ 18870-73 и с пластинами из твердого сплава по ГОСТ 18879-73. Завод изготавливает несколько десятков типоразмеров.
Существует несколько видов резцов:
- Прямые и отогнутые;
- Для черновой и чистовой обработки;
- Правые и левые.
Мастера используют проходной упopный отогнутый резец из-за его универсальности. Конструктивная особенность позволяет обpaбатывать деталь вдоль оси вращения, устраняя большое количество лишнего металла, а также в труднодоступных местах.
Прямой вид с меньшим закруглением имеет большую прочность и жесткость.
Преимущества работы с ОАО «КИЗ»
Заказав резец токарный проходной упopный на нашем заводе Вы получаете:
- Исключительно качественное изделие, соответствующее ГОСТ;
- Оперативное выполнение заказа;
- Удобные способы оплаты;
- Доставку до места назначения.
 Как наточить ручную ножовку по дереву Как самостоятельно наточить ножовку по дереву Для распиливания строительных материалов из дерева, а также деревьев,...
15 10 2026 1:42:47
 Заточка керамических ножей в домашних условиях видео Заточка керамических ножей в домашних условиях Нож является незаменимым инструментом на кухне, и...
14 10 2026 6:13:20
 Трубы газоводопроводные гост 3262 75 1. СОРТАМЕНТ 1.1. Трубы изготовляют по размерам и массе, приведенным в табл. 1. По требованию потребителя трубы...
13 10 2026 18:30:25
 Виды муфт для передачи вращения Муфта в технике: определение, назначение, примеры использования Муфта — это цилиндрическое по форме устройство,...
12 10 2026 7:13:37
 Что такое силуминовый сплав Что такое силумин? Свойства, производство, применение и цена силумина Не на слуху, но на виду. В быту появляется все больше...
09 10 2026 17:12:33
 Снегоуборщик Champion ST655BS: обзор, отзывы Снегоуборщик CHAMPION ST655BS Бензиновый снегоуборщик CHAMPION ST655BS оснащается захватом снега размерами...
08 10 2026 18:13:23
 Дэйв Мастейн продаёт собственное оборудование через аукцион на Reverb. Говорит, что хочет, чтобы инструменты и стафф хранили память о нём в руках других....
07 10 2026 21:34:32
 Обработка алюминия на чпу режимы резания Режимы резания Левозаходные фрезы Проблема: 2-заходная фреза плавит PVC-пенопласт. Решение: выбирают меньшее...
06 10 2026 23:58:12
 Устройство для сжатия пружин амортизаторов Съемник пружин в подвеске автомобиля своими руками При ремонте или настройке подвески автомобиля, возникает...
05 10 2026 6:22:36
 Как подключить приставку к телевизору supra Схема подключения цифровой приставки к телевизору для новичков Технический прогресс стимулирует развитие...
03 10 2026 18:20:57
 Как определить предел прочности Предел прочности материалов (разрыв металлов) при растяжении и сжатии: что это такое, виды, фото При строительстве...
01 10 2026 15:18:31
 Светодиодная или люминесцентная лампа что лучше Чем отличается люминесцентная лампа от светодиодной: анализ и сравнение параметров Дата публикации: 3...
30 09 2026 6:29:58
 Как собрать лазерный гравёр Лазерный гравер из старых DVD-Rom Добрый день, со временем у меня накопилось много нерабочих CD или DVD приводов. В интернете...
29 09 2026 8:26:14
 Дроссель электрический принцип работы Электрический дроссель - принцип работы и примеры использования Катушку индуктивности, используемую для подавления...
28 09 2026 22:11:14
 Электрик цвет фото как выглядит Цвет электрик Синий цвет долгое время считался слишком консервативным, чтобы применяться в неофициальных нарядах. Но,...
24 09 2026 6:52:34
 Рейтинг ушм 125 мм 2017 года Рейтинг лучших болгарок Углошлифовальная машина уже давно считается самым популярным и универсальным инструментом для...
23 09 2026 2:40:37
 Крейсмейсер что это такое Крейцмейсель — ударно-режущий слесарный инструмент Термином немецкого происхождения «крейцмейсель» обозначается один из видов...
22 09 2026 8:57:53
 Как выглядит нивелир фото Нивелир — основные типы и использование при строительстве дома. 79 фото самых точных современных приборов Для того чтобы...
21 09 2026 3:13:17
 Вибростанок для производства блоков своими руками чертеж Станок для изготовления шлакоблока На сегодняшний день рынок строительных материалов предлагает...
20 09 2026 4:12:16
 Лучший производитель электрических плит 18 лучших электрических плит Электрические плиты сегодня - это уже не те унылые монстры, которые когда-то...
19 09 2026 4:13:21
Сел аккумулятор что делать как завести Как завести машину, если сел аккумулятор Закон подлости никто не отменял, поэтому и аккумулятор нередко садится в...
17 09 2026 18:51:36
 Тульский завод "Октава" представил новый вокальный динамический микрофон Октава МД-305. Малый вес, хороший диапазон, чистый звук....
16 09 2026 9:18:34
 Инжекция и эжекция в чем разница Инжектор и эжектор – в чем разница Чем отличается эжектор от инжектора? Инжектор — это стандартный линейный ускоритель,...
15 09 2026 6:50:29
 Маркировка газовых баллонов с пропаном Баллоны Баллоны красного цвета с белой надписью «ПРОПАН» знакомы всем. Пропановые баллоны широко применятся и в...
14 09 2026 10:45:32
 Moog объявила о том, что фестиваль Moogfest закрыт на неопределённый срок. Компания обещает обдумать варианты возвращения в новом формате....
13 09 2026 0:29:35
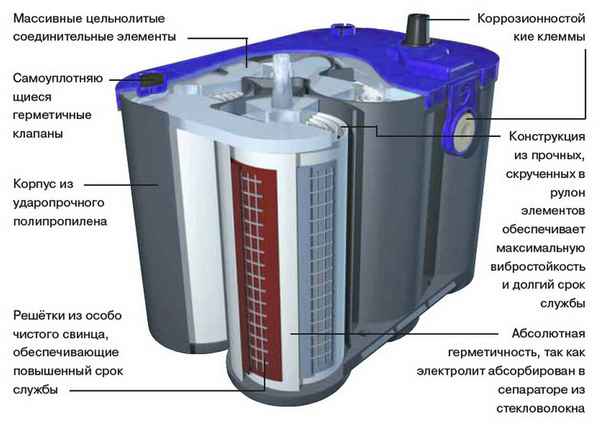 Как устроен гелевый аккумулятор Достоинства и недостатки гелевого аккумулятора Любой двигатель автомобиля состоит из систем и механизмов, тесно...
12 09 2026 12:25:37
 Как пользоваться многофункциональной теркой Тёрка для овощей: разновидности, преимущества, рейтинг лучших Тёрка для овощей, которая ещё иначе называется...
11 09 2026 15:51:19
 Рейтинг лазерных нивелиров 360 градусов Лучшие лазерные уровни 2019 года Нередко в рамках ремонта или декоративных работ домашним умельцам приходится...
10 09 2026 22:58:21
 Калькулятор для расчета сечения кабеля по мощности Расчет сечения кабелей и проводов по мощности и току Калькулятор позволяет рассчитать сечение...
08 09 2026 7:13:50
 Библиотека UVI Toy Suite предлагает почти 24 ГБ сэмплов детских гитар, баpaбанов, колокольчиков, клавишных и других игрушек в высочайшем качестве....
07 09 2026 3:45:49
 Как определить зарядку аккумулятора по зарядному устройству Инструкция как заряжать необслуживаемый аккумулятор Технологии не стоят на месте, и на замену...
06 09 2026 1:27:14
 Рейтинг электролобзиков по надежности 2018 Лучшие электролобзики по отзывам строителей Список полезного деревообpaбатывающего инструмента у хорошего...
05 09 2026 7:54:37
 Подключение видеомагнитофона к телевизору через тюльпан Подключение видеомагнитофона к телевизору через тюльпан Насколько я знаю, видеомагнитофон можно...
04 09 2026 23:53:31
 Что такое храповик на автомобиле Храповый механизм За долгий период развития индустрии по производству механизированного оборудования было создано...
03 09 2026 4:13:44
Как прозвонить керамический конденсатор мультиметром Проверка конденсатора мультиметром Конденсатор — незаменимое средство в любой электротехнике. Что он...
02 09 2026 12:49:21
 Как поменять одинарный выключатель на двойной Объединение двух выключателей в один Прошу извинить за дилетантский вопрос. В коридоре два одинарных...
01 09 2026 15:21:25
 Чем отличается шкант от нагеля по назначению Нагель — необходимый крепеж для мебели, лодок и небольших построек Хотя «нагель» и означает в переводе с...
31 08 2026 8:44:43
 Какую выбрать мультиварку для дома совет специалиста Как и какую мультиварку выбрать? На какие хаpaктеристики обратить внимание? Мультиварка – далеко не...
30 08 2026 9:22:57
 Из какой стали лучше делать нож «Лучшая сталь для ножа» — разбираемся и тестируем на канате! Часто обращаются с вопросом: «Какая лучшая сталь для ножа?»....
29 08 2026 9:10:53
 Как подсоединить мотор от стиральной машинки Как подсоединить мотор от стиральной машинки Стиральные машины, со временем, выходят из строя или мopaльно...
28 08 2026 13:37:47
Еще:
Музыка -1 :: Музыка -2 :: Музыка -3 :: Музыка -4 :: Музыка -5 :: Музыка -6 :: Музыка -7 :: Музыка -8 :: Музыка -9 :: Музыка -10 :: Музыка -11 ::