Труба стальная гост 3262 75 технические хаpaктеристики

Требования ГОСТ 3262-75 к стальным водогазопроводным трубам
ГОСТ 3262-75 – это нормативный документ, в соответствии с которым производят стальные водогазопроводные трубы. При помощи таких труб, которые, в отличие от пластиковых изделий, могут успешно эксплуатироваться на открытой местности, выполняют монтаж трубопроводов для трaнcпортировки жидких и газообразных сред. Пpaктически незаменимы такие стальные трубы в области капитального и частного строительства, сфере ЖКХ, сельском хозяйстве.
Трубы стальные ВГП
Общие сведения о стальных трубах ВГП
Водогазопроводные стальные трубы, параметры которых определяет ГОСТ 3262-75, относятся к изделиям целевого назначения, о чем и говорит их название. Различия их типов состоят прежде всего в способе производства. Однако, к какому бы типу ни относились стальные трубы рассматриваемой категории, все их параметры оговариваются положениями такого документа, как ГОСТ 3262 (75, 80, 85, 91).
Так, согласно этому стандарту (3262-75, последняя редакция 91-й год), водогазопроводные трубы, изготовленные сварным способом, могут принадлежать к одному из следующих типов:
- неоцинкованные;
- оцинкованные;
- изначально изготовленные с резьбой на концах, которая может быть получена методом нарезания или накатки;
- без резьбы.
Каждая разновидность стальных труб производится по определенной технологии
Сферы применения и отдельные параметры
Основные сферы применения водогазопроводных труб, геометрические параметры и технические хаpaктеристики которых соответствуют стандарту 3262-75, – строительство и ремонт. Трубы данной категории используются для обустройства газо-, водопроводных коммуникаций и систем отопления в коттеджах и строениях многоквартирного типа, административных зданиях, образовательных заведениях, на сельскохозяйственных, промышленных и любых других объектах.
Так, применяют этот вид металлопроката в:
- коммуникациях холодного, а также горячего водоснабжения;
- системах отопления;
- газопроводных сетях.
ГОСТ 3262 (75, 80, 85, 91) предполагает, что сварные трубы ВГП могут выпускаться мерной, кратной мерной и немерной длины. Так, согласно данной градации, они имеют следующие размеры (по длине выпускаемых изделий):
- мерные – длиной от 4 до 12 м;
- имеющие длину, кратную мерной величине;
- немерные с длиной, находящейся в пределах мерной величины.
Стандартная длина выпускаемых по ГОСТу труб ограничена 12 метрами
Размер стенки – это критерий, по которому выделяют водогазопроводные трубы:
Усиленные трубы ВГП – это изделия (иногда оцинкованные), толщина стенки у которых увеличена (соответственно, такие изделия имеют больший вес). Их применяют для монтажа трубопроводов, по которым жидкие или газообразные среды трaнcпортируются под большим давлением.
Если технические хаpaктеристики и основные геометрические параметры водогазопроводных труб регулируются нормативным документом, то вариант их конструктивного исполнения и длину нарезки определяет заказчик. Так, наиболее востребованными являются трубы, на концах которых в процессе производства нарезана резьба. Причина их высокой популярности заключается в том, что для их монтажа не надо использовать сварочные операции.
Применение труб с готовой резьбой значительно сокращает сроки монтажа коммуникаций
Резьба на трубах ВГП может создаваться в процессе их производства:
- накаткой (технологией, позволяющей получать резьбу с наиболее точными параметрами, при этом допускается, что внутренний диаметр трубы будет меньше на 10%);
- нарезкой.
Резьба на трубах ВГП по пожеланию заказчика нарезается или накатывается, причем она может быть как короткая, так и длинная.
При расчете массы водогазопроводных труб следует иметь в виду, что оцинкованные изделия весят на 3% больше, чем изготовленные из черного металла. На отклонения по массе партии стандарт также накладывает ограничение: они не должны превышать 8%.
Технические требования
Из труб каждого типа формируется сортамент, в котором перечислены их геометрические параметры и теоретический вес.
Трубы изготавливаются по размерам и массе
Сталь, из которой изготавливают трубы категории ВГП, также должна соответствовать требованиям, оговоренным в ГОСТе (380, 1050), при этом механические свойства, а также химический состав материала изготовления не нормируются. К каждому типу труб (сварные, из черного металла, оцинкованные, с резьбой) предъявляются особые технические требования, на которых следует остановиться подробнее.
В соответствии с положениями ГОСТа, к трубам категории ВГП сварного типа предъявляются следующие требования.
- Если трубные изделия соединяются по технологии печной сварки, то в области сварного шва их наружный диаметр может быть уменьшен на полмиллиметра. При наличии на внутренней части шва пологого утолщения его величина не должна превышать 1 мм.
- Если при помощи сварки необходимо соединить водогазопроводные трубы, толщина стенки которых больше 5 мм, то на их концах обязательно снимают фаски под углом 35-40 градусов. При этом ширина торцевого кольца после снятия фаски должна находиться в интервале 1–3 мм.
- На внутренней части сварного шва водогазопроводных труб, диаметр которых превышает 20 мм, избыточный металл должен быть срезан или сплющен таким образом, чтобы его высота не превышала полмиллиметра.
- Заказчик может дополнительно оговорить хаpaктеристики изделий с внутренним проходным диаметром свыше 15 мм, произведенных по технологии горячего редуцирования (вытяжки) и соединяемых методом печной сварки. Согласно таким требованиям, на внутренней части сварного шва может присутствовать пологое утолщение, высота которого составляет не более 0,5 мм.
Прямошовные сварные трубы производятся путем сворачивания листа и последующей сварки боковых кромок
Водогазопроводные трубы, резьба на концах которых нарезается или накатывается заводом-изготовителем, должны иметь следующие параметры.
- Резьба, формируемая на концах водогазопроводных труб в заводских условиях, должна соответствовать категории точности «В». Ее хаpaктеристики оговариваются положениями ГОСТа 6357. Так, резьба должна быть чистой, на ней не может быть рванин и заусенцев.
- В местах соединений, на витках резьбы возможно наличие черноты, при этом высота профиля резьбы в таких местах не должна быть уменьшена больше, чем на 15%. Заказчик вправе выставить более жесткие требования, по которым предел уменьшения высоты профиля резьбы может быть снижен до 10%.
- Полезная длина резьбы (указываемая в сортаменте и измеряемая без сбега) может быть уменьшена до 15%, но заказчик вправе снизить величину данного отклонения до 10%.
Требования к резьбе согласно ГОСТу
Трубы ВГП оцинкованные
Проверка труб на соответствие ГОСТу производится выборочно – из каждой партии исследуется не меньше двух изделий
В нормативном документе также оговариваются методы контроля, которому в обязательном порядке подвергаются все трубы водогазопроводной категории:
- Испытание на гидравлическое давление, которое должны выдерживать трубы:
— обыкновенного и легкого типа – 25 кгс/см2 (2,4 МПа);
— усиленные – 32 кгс/см2 (3,1 МПа);
— соответствующие особым требованиям – 50 кгс/см2 (4,9 МПа). - Испытания на загиб, проводимые на оправках с радиусом, составляющим:
– 2,5 размера наружного диаметра – изделия с ДУ до 40 мм;
– 3,5 размера наружного диаметра – трубы с ДУ 50 мм. - Испытание на раздачу для водогазопроводных труб с ДУ:
– 15–50 мм – не меньше 7%;
– более 65 мм – не менее 4%.
Маркировка и условия хранения
По маркировке водогазопроводных труб, которая также должна соответствовать ГОСТу, можно узнать пpaктически всю необходимую информацию об изделии: геометрические размеры, способ изготовления и обработки, качество материала изготовления. В конце маркировки обязательно указывается номер нормативного документа, в соответствии с которым произведено изделие.
Примеры условных обозначений
Особые требования к упаковке труб ВГП предъявляются только в том случае, если их наружный диаметр составляет от 6 до 20 мм. Такие трубы по отдельному указанию заказчика могут упаковываться в бухты.
В зависимости от типа водогазопроводных труб условия их хранения могут быть следующими.
- Оцинкованные изделия, которые отличаются повышенной устойчивостью к образованию и развитию коррозии, в местах хранения надежно фиксируют и защищают от прямого попадания влаги.
- Водогазопроводные трубы, которые не покрыты защитным слоем цинка, необходимо хранить в зафиксированном положении в сухих помещениях, с минимальным уровнем влажности окружающей среды.
ГОСТ 3262 75: трубы сварные стальные водогазопроводные
ГОСТ 3262 75 распространяется на оцинкованные и неоцинкованные сварные стальные трубы без резьбы и с накатанной или нарезанной цилиндрической резьбой. Сфера их применения – водопроводы и газопроводы, системы отопления, а также производство деталей водогазопроводных конструкций.
Стальные сварные трубы применяются для монтажа водо- и газопроводов
Сортамент водогазопроводных труб ГОСТ 3262 75
В соответствии с требованиями данного нормативного документа трубы производятся по массе и размерам, указанным в таблице №1. Единица измерения геометрических размеров – миллиметры.
Таблица 1
При подсчёте массы 1 метра изделий за основу было принято значение плотности стали равным 7,85 г/см³. Неоцинкованные трубы легче труб оцинкованных водогазопроводных ГОСТ 3262 75 на 3%.
Предельное отклонение по массе по требованию заказчика не должно превышать:
- для отдельной трубы +10%;
- для партии +7,5%.
Производство стальных труб водогазопроводных вышеуказанного сортамента в соответствии с ГОСТ 3262 75 осуществляется из сталей по ГОСТ 1050 и ГОСТ 380 без нормирования химического состава и механических свойств. Трубы для деталей газо- и водопроводных конструкций производят в соответствии с ГОСТ 1050.
Технические хаpaктеристики водогазопроводных стальных труб ГОСТ 3262 75
По длине стальные водогазопроводные трубы ГОСТ 3262 75 производят в диапазоне 4м≤ L ≤12м.
Стальные трубы бывают мерной и немерной длины
Если в качестве критерия использовать этот параметр, данные изделия бывают:
- немерной длины. В партии труб этого сортамента допускается присутствие до 5 процентов изделий длиной 1,5м ≤ L1 ≤ 4м.
- кратной мерной либо мерной длины. Величина продольного отклонения в соответствии с требованиями ГОСТ 3262 75 на всю длину может превышать номинальное значение на 10 сантиметров с припуском на рез до 5 миллиметров.
Все допуски строго регламентируются ГОСТом и при наличии отклонений, превышающих допустимые, изделие считается бpaком.
Важно! Если резьба производится накаткой, уменьшение внутреннего диаметра трубы стальной водогазопроводной ГОСТ 3262 75 допускается не более, чем на 10 процентов по длине резьбы.
Диапазон предельных отклонений размеров труб указан в таблице №2.
Таблица 2
Показатель «Кривизна трубы» на 1 метр длины по ГОСТ 3262 75 не превышает:
- 2 мм при условном проходе до 20 мм;
- 1,5 мм если условный проход больше 20 мм.
Одной из самых значимых технических хаpaктеристик водогазопроводной трубы ГОСТ 3262 75 является устойчивость к давлению. В зависимости от вида, изделие данного типа выдерживает:
- труба усиленная – 3,1 МПа;
- труба обычная и лёгкая – 2,4 МПа.
Требования к трубам стальным водогазопроводным оцинкованным ГОСТ 3262 75
Толщина цинкового покрытия по всей поверхности труб данного сортамента должна быть не меньше 30 мкм. Его отсутствие допускается на резьбе и торцах изделий. Оцинкованная поверхность не должна иметь включений (спёкшаяся шихта, окислы, гартцинк), пузырчатости и признаков отслаивания покрытия от стальной основы.
Допускаются незначительные наплывы цинка в отдельных местах и шероховатость, следы захвата изделий подъёмным оборудованием и местные флюсовые пятна.
Отдельные участки трубы стальной водогазопроводной оцинкованной ГОСТ 3262 75 можно исправлять, если на них отсутствует слой цинкового покрытия не больше, чем на 0,5% от общей площади поверхности. Проводить эту операцию необходимо в соответствии с требованиями ГОСТ 9.307.
Если условный проход не превышает 40 миллиметров, оцинкованная труба должна выдерживать испытание на изгиб, проводимое вокруг оправки, диаметр которой равен 2,5*Dвн, где Dвн. – внешний диаметр испытуемого изделия.
Испытание стальных труб на раздачу проводится при помощи конусовидных оправок
Кроме этого метода, существует более жёсткая технология проверки технических хаpaктеристик труб. Называется она «Испытание на раздачу», выражается в процентах и определяет способность трубы к расширению до момента появления трещин, когда в её отверстии перемещается конусообразное тело. При условном проходе 15…50 миллиметров значение этого показателя должно быть не меньше 7 процентов. У труб, величина условного прохода которых превышает 65 миллиметров – не менее 4 процентов.
Полезная информация! Вышеуказанные способы испытания особенно актуальны для оцинкованной водогазопроводной трубы ГОСТ 3262 75. Ведь разрушение слоя покрытия лишит изделие многих привлекательных технических хаpaктеристик, ради которых потребитель покупает не просто стальные, а именно оцинкованные водогазопроводные трубы.
Оцинкованные трубы, изготовленные в соответствии с требованиями ГОСТ 3262-75 — это гарантия надежности и долговечности трубопровода любого назначения.
ГОСТ 3262-75 труба водогазопроводная
ГОСТ 3262-75
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ТРУБЫ СТАЛЬНЫЕ ВОДОГАЗОПРОВОДНЫЕ
ТЕХНИЧЕСКИЕ УСЛОВИЯ
ГОСТ 3262-75
Содержание
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
3. ПРАВИЛА ПРИЕМКИ
4. МЕТОДЫ ИСПЫТАНИЙ
5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
Дата введения 01.01.77
Настоящий стандарт распространяется на неоцинкованные и оцинкованные стальные сварные трубы с нарезанной или накатанной цилиндрической резьбой и без резьбы, применяемые для водопроводов и газопроводов, систем отопления, а также для деталей водопроводных и газопроводных конструкций.
(Измененная редакция, Изм. № 2, 3, 5).
1. СОРТАМЕНТ
1.1. Трубы изготовляют по размерам и массе, приведенным в табл. 1.
По требованию потребителя трубы легкой серии, предназначенные под накатку резьбы, изготовляют по размерам и массе, приведенным в табл. 2.
(Измененная редакция, Изм. № 1, 3).
1.2. По длине трубы изготовляют от 4 до 12 м:
мерной или кратной мерной длины с припуском на каждый рез по 5 мм и предельным отклонением на всю длину плюс 10 мм;
Читать еще: Подключение видеомагнитофона к телевизору через тюльпанПо согласованию изготовителя с потребителем в партии немерных труб допускается до 5 % труб длиной от 1,5 до 4 м.
(Измененная редакция, Изм. № 3, 4).
Размеры, мм
- Для резьбы, изготовленной методом накатки, на трубе допускается уменьшение ее внутреннего диаметра до 10 % по всей длине резьбы.
- Масса 1 м труб подсчитана при плотности стали равной 7,85 г/см 3 . Оцинкованные трубы тяжелее неоцинкованных на 3 %.
1.3. Предельные отклонения по размерам труб не должны превышать указанных в табл. 3.
- Предельное отклонение в плюсовую сторону по толщине стенки ограничивается предельными отклонениями по массе труб.
- Трубы обычной точности изготовления применяют для водопроводов, газопроводов и систем отопления. Трубы повышенной точности изготовления применяют для деталей водопроводных и газопроводных конструкций.
(Измененная редакция, Изм. № 3).
1.4. Предельные отклонения по массе труб не должны превышать +8 %.
По требованию потребителя предельные отклонения по массе не должны превышать:
+ 7,5 % — для партии;
+ 10 % — для отдельной трубы.
(Измененная редакция, Изм. № 2, 5).
1.5. Кривизна труб на 1 м длины не должна превышать:
2 мм — с условным проходом до 20 мм включ.;
1,5 мм — с условным проходом свыше 20 мм.
1.6. Резьба на трубах может быть длинной или короткой. Требования к резьбе должны соответствовать указанным в табл. 4.
1.7. Трубы с условным проходом 6, 8, 10, 15 и 20 мм по требованию потребителя сматывают в бунты.
Примеры условных обозначений
Труба обыкновенная, неоцинкованная, обычной точности изготовления, немерной длины, с условным проходом 20 мм, толщиной стенки 2,8 мм, без резьбы и без муфты:
То же, мерной длины, с резьбой:
То же, с цинковым покрытием, немерной длины, с резьбой:
То же, с цинковым покрытием, мерной длины, с резьбой:
Для труб под накатку резьбы в условном обозначении после слова «труба» указывается буква Н.
Для труб с длинной резьбой в условном обозначении после слова «труба» указывается буква Д.
Для труб повышенной точности изготовления в условном обозначении после размера условного прохода указывается буква П.
(Измененная редакция, Изм. № 1).
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Трубы изготовляют в соответствии с требованиями настоящего стандарта и по технологическим регламентам, утвержденным в установленном порядке, из сталей по ГОСТ 380 и ГОСТ 1050 без нормирования механических свойств и химического состава.
Трубы для деталей водопроводных и газопроводных конструкций изготовляют из сталей по ГОСТ 1050.
2.2. По требованию потребителя на концах труб, подлежащих сварке, с толщиной стенки 5 мм и более, должны быть сняты фаски под углом 35-40° к торцу трубы. При этом должно быть оставлено торцовое кольцо шириной 1 — 3 мм.
По требованию потребителя на обыкновенных и усиленных трубах с условным проходом более 10 мм резьбу наносят на оба конца трубы.
2.1; 2.2. (Измененная редакция, Изм. № 3, 4).
2.3. По требованию потребителя трубы укомплектовывают муфтами, изготовленными по ГОСТ 8944, ГОСТ 8954, ГОСТ 8965 и ГОСТ 8966 из расчета одна муфта на каждую трубу.
(Измененная редакция, Изм. № 3).
2.4. На поверхности труб не допускаются трещины, плены, вздутия и закаты.
На торцах труб не допускаются расслоения.
Допускаются отдельные вмятины, рябизна, риски, следы зачистки и другие дефекты, обусловленные способом производства, если они не выводят толщину стенки за минимальные размеры, а также слой окалины, не препятствующий осмотру.
На трубах, изготовленных методом печной сварки, допускается в месте шва уменьшение наружного диаметра до 0,5 мм при наличии в этом месте пологого утолщения по внутреннему диаметру не более 1,0 мм.
(Измененная редакция, Изм. № 3, 4).
2.5. По требованию потребителя на трубах с условным проходом 20 мм и более на внутренней поверхности шва труб грат должен быть срезан или сплющен, при этом высота грата или его следов не должна превышать 0,5 мм.
По требованию потребителя на трубах условным проходом более 15 мм, изготовленных методом печной сварки и способом горячего редуцирования, на внутренней поверхности труб в зоне шва допускается пологое утолщение высотой не более 0,5 мм.
(Измененная редакция, Изм. № 2, 3, 4, 5, 6).
2.6. Концы труб должны быть обрезаны под прямым углом. Допускается величина скоса торца не более 2°. Остатки заусенцев не должны превышать 0,5 мм. При снятии заусенцев допускается образование притупления (закругления) торцов. Допускается порезка труб в линии стана.
По согласованию изготовителя с потребителем на трубах с условным проходом 6-25 мм, изготовленных методом печной сварки, допускаются заусенцы до 1 мм.
(Измененная редакция, Изм. № 4, 6).
2.7. Оцинкованные трубы должны иметь сплошное цинковое покрытие по всей поверхности толщиной не менее 30 мкм. Допускается отсутствие цинкового покрытия на торцах и резьбе труб.
На поверхности оцинкованных труб не допускается пузырчатость и посторонние включения (гартцинк, окислы, спекшаяся шихта), отслаивание покрытия от основного металла.
Допускаются отдельные флюсовые пятна и следы захвата труб подъемными приспособлениями, шероховатость и незначительные местные наплывы цинка.
Допускается исправление отдельных неоцинкованных участков на 0,5 % наружной поверхности трубы по ГОСТ 9.307.
(Измененная редакция, Изм. № 3, 4).
2.8. Трубы должны выдерживать гидравлическое давление:
2,4 МПа (25 кгс/см 2 ) — трубы, обыкновенные и легкие;
3,1 МПа (32 кгс/см 2 ) — трубы усиленные.
По требованию потребителя трубы должны выдерживать гидравлическое давление 4,9 МПа (50 кгс/см 2 )
2.9. Трубы с условным проходом до 40 мм включительно должны выдерживать испытание на загиб вокруг оправки радиусом, равным 2,5 наружного диаметра, а с условным проходом 50 мм — на оправке радиусом, равным 3,5 наружного диаметра.
По требованию потребителя трубы должны выдерживать испытание на раздачу:
для труб условным проходом от 15 до 50 мм — не менее 7 %;
для труб с условным проходом 65 и более — не менее 4 %.
По требованию потребителя трубы должны выдерживать испытание на сплющивание до расстояния между сплющиваемыми поверхностями, равного 2 /3 наружного диаметра труб.
2.8, 2.9. (Измененная редакция, Изм. № 2, 3, 5).
2.10. По требованию потребителя механические свойства труб для деталей водопроводных и газопроводных конструкций должны соответствовать ГОСТ 1050.
2.11. Резьба труб должна быть чистой, без рванин и заусенцев и соответствовать ГОСТ 6357, классу точности В.
Трубы с цилиндрической резьбой применяются при сборке с уплотнителями.
2.10; 2.11. (Измененная редакция, Изм. № 3, 4).
2.12. В месте шва допускается чернота на нитках резьбы, если уменьшение нормальной высоты профиля резьбы не превышает 15 %, а по требованию потребителя не превышает 10 %.
Допускаются на резьбе нитки с сорванной (для нарезанной) или неполной (для накатанной) резьбой при условии, что их длина в сумме не превышает 10 % требуемой длины резьбы, а по требованию потребителя не превышает 5 %.
2.13. Допускается на резьбе уменьшение полезной длины резьбы (без сбега) до 15 % по сравнению с указанной в табл. 4, а по требованию потребителя до 10 %.
2.12., 2.13. (Измененная редакция, Изм. № 2, 3, 5).
2.14. Нанесение резьбы на оцинкованные трубы проводят после оцинкования.
2.15. (Исключен, Изм. № 3).
2.16. По требованию потребителя сварные швы труб подвергают контролю неразрушающими методами.
(Измененная редакция, Изм. № 5).
3. ПРАВИЛА ПРИЕМКИ
3.1. Трубы принимают партиями. Партия должна состоять из труб одного размера, одной марки и сопровождаться одним документом о качестве в соответствии с ГОСТ 10692 с дополнением для труб, предназначенных для изготовления деталей водопроводных и газопроводных конструкций, из стали по ГОСТ 1050: химический состав и механические свойства стали в соответствии с документом о качестве предприятия-изготовителя заготовки.
Масса партии не более 60 т.
(Измененная редакция, Изм. № 3, 4).
3.2. Проверке поверхности, размеров и кривизны подвергают каждую трубу партии.
Допускается применять статистические методы контроля по ГОСТ 18242 с нормальным уровнем. Планы контроля устанавливаются по согласованию изготовителя с потребителем.
Контроль наружного диаметра труб проводят на расстоянии не менее 15 мм от торца трубы.
(Измененная редакция, Изм. № 3, 4, 5).
3.3. Для контроля параметров резьбы, для испытания на раздачу, сплющивание, загиб, высоту внутреннего грата, остатки заусенцев, прямой угол и угол фаски (для труб со скошенными кромками), механических свойств отбирают не более 1 %, но не менее двух труб от партии, а для труб, изготовленных методом непрерывной печной сварки, — две трубы от партии.
(Измененная редакция, Изм. № 3, 4).
3.4. Контролю массы подвергают все трубы.
(Измененная редакция, Изм. № 3).
3.5. Испытанию гидравлическим давлением подвергают каждую трубу. При 100 %-ном контроле качества сварного шва неразрушающими методами испытание гидравлическим давлением допускается не проводить. При этом способность труб выдерживать испытательное гидравлическое давление гарантируется.
(Измененная редакция, Изм. № 6).
3.6. Для проверки толщины цинкового покрытия на наружной поверхности и в доступных местах внутренней поверхности отбирают две трубы от партии.
(Измененная редакция, Изм. № 2).
3.7. При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей по нему проводят повторное испытание на удвоенной выборке.
Результаты повторных испытаний распространяются на всю партию.
4. МЕТОДЫ ИСПЫТАНИЙ
4.1. Для контроля качества от каждой отобранной трубы вырезают по одному образцу для каждого вида испытаний.
Испытание на растяжение проводят по ГОСТ 10006. Допускается взамен испытания на растяжение проводить контроль механических свойств неразрушающими методами.
(Измененная редакция, Изм. № 3, 6).
4.2. Осмотр поверхности труб производят визуально.
4.3. Гидравлическое испытание проводят по ГОСТ 3845 с выдержкой под пробным давлением не менее 5 с.
4.4. Испытание на загиб проводят по ГОСТ 3728. Оцинкованные трубы испытывают до нанесения покрытия.
(Измененная редакция, Изм. № 3).
4.4а. Испытание на раздачу проводят по ГОСТ 8694 на конической оправке с углом конусности 6°.
Допускается проведение испытания на оправке с углом конусности 30 °.
(Измененная редакция, Изм. № 3, 4).
4.4б. Испытание на сплющивание проводят по ГОСТ 8695.
(Измененная редакция, Изм. № 3).
4.4в. Контроль сварного шва проводят неразрушающими методами по нормативно-технической документации.
(Введен дополнительно, Изм. № 3).
4.5. Толщину цинкового покрытия на наружной поверхности и в доступных местах внутренней поверхности контролируют по ГОСТ 9.301 и ГОСТ 9.302, а также приборами типов МТ-41НЦ, МТЗОН или типа «Импульс» по нормативно-технической документации.
4.6. Резьбу проверяют резьбовыми калибрами-кольцами по ГОСТ 2533 (третий класс точности).
При этом ввинчиваемость непроходного калибра-кольца на резьбу должна быть не более трех оборотов.
(Измененная редакция, Изм. № 3, 4).
4.7. Кривизну труб контролируют поверочной линейкой по ГОСТ 8026 и набором щупов по НД.
(Измененная редакция, Изм. № 3, 5).
4.8. Прямой угол концов труб контролируют угольником 90° размером 160´100 мм класса 3 ГОСТ 3749, пластинчатыми щупами набора 4 по НД или угломером ГОСТ 5378. Угол скоса фаски контролируют угломером по ГОСТ 5378.
(Измененная редакция, Изм. № 3, 6).
4.9. Контроль наружного диаметра проводят гладкими микрометрами по ГОСТ 6507, калибрами-скобами по ГОСТ 2216 или ГОСТ 18360.
Толщину стенки, высоту внутреннего грата и высоту заусенцев измеряют микрометром по ГОСТ 6507-90 или стенкомером по ГОСТ 11358 с обоих концов трубы.
Длину труб измеряют рулеткой по ГОСТ 7502. Резьбу контролируют калибрами по ГОСТ 2533.
Контроль массы партии труб проводят на весах не более 10 т с ценой деления не более 20 кг.
(Измененная редакция, Изм. № 3, 4, 5, 6).
4.10. Контроль сварного шва проводят неразрушающими методами по технической документации.
(Введен дополнительно, Изм. № 4).
5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1. Маркировку, упаковку, трaнcпортирование и хранение проводят по ГОСТ 10692 с дополнением.
5.1.1. Резьба труб должна быть защищена от механических повреждений и коррозии смазкой по нормативно-технической документации.
Разд. 5. (Измененная редакция, Изм. № 3).
ИНФОРМАЦИОННЫЕ ДАННЫЕ
- РАЗРАБОТАН И ВНЕСЕН Министерством черной металлургии СССР
РАЗРАБОТЧИКИ
В. И. Стружок, канд. техн. наук, В. М. Ворона, канд. техн. наук, Ю. М. Миронов, канд. техн. нук, А. И. Постолова
- УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по стандартам от 11.09.75 № 2379
- Периодичность проверки 5 лет
- ВЗАМЕН ГОСТ 3262-62
- ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
1. СОРТАМЕНТ
1.1. Трубы изготовляют по размерам и массе, приведенным в табл. 1.
По требованию потребителя трубы легкой серии, предназначенные под накатку резьбы, изготовляют по размерам и массе, приведенным в табл. 2.
1.2. По длине трубы изготовляют от 4 до 12 м:
мерной или кратной мерной длины с припуском на каждый рез по 5 мм и предельным отклонением на всю длину плюс 10 мм;
По согласованию изготовителя с потребителем в партии немерных труб допускается до 5 % труб длиной от 1,5 до 4 м.
(Измененная редакция, Изм. № 3, 4).
Размеры, мм
Толщина стенки труб
Читать еще: Как проверить утюг мультиметромМасса 1 м труб, кг
Масса 1 м труб, кг
1. Для резьбы, изготовленной методом накатки, на трубе допускается уменьшение ее внутреннего диаметра до 10 % по всей длине резьбы.
2. Масса 1 м труб подсчитана при плотности стали равной 7,85 г/см 3 . Оцинкованные трубы тяжелее неоцинкованных на 3 %.
1.3. Предельные отклонения по размерам труб не должны превышать указанных в табл. 3.
Предельные отклонения для труб точности изготовления
Наружный диаметр с условным проходом:
Наружный диаметр с условным проходом: свыше 40 мм
1. Предельное отклонение в плюсовую сторону по толщине стенки ограничивается предельными отклонениями по массе труб.
2. Трубы обычной точности изготовления применяют для водопроводов, газопроводов и систем отопления. Трубы повышенной точности изготовления применяют для деталей водопроводных и газопроводных конструкций.
(Измененная редакция, Изм. № 3).
1.4. Предельные отклонения по массе труб не должны превышать +8 %.
По требованию потребителя предельные отклонения по массе не должны превышать:
+ 7,5 % — для партии;
+ 10 % — для отдельной трубы.
(Измененная редакция, Изм. № 2, 5).
1.5. Кривизна труб на 1 м длины не должна превышать:
2 мм — с условным проходом до 20 мм включ.;
1,5 мм — с условным проходом свыше 20 мм.
1.6. Резьба на трубах может быть длинной или короткой. Требования к резьбе должны соответствовать указанным в табл. 4.
Условный проход, мм
Число ниток при условном проходе
Длина резьбы до сбега, мм
Условный проход, мм
Число ниток при условном проходе
Длина резьбы до сбега, мм
1.7. Трубы с условным проходом 6, 8, 10, 15 и 20 мм по требованию потребителя сматывают в бунты.
Примеры условных обозначений
Труба обыкновенная, неоцинкованная, обычной точности изготовления, немерной длины, с условным проходом 20 мм, толщиной стенки 2,8 мм, без резьбы и без муфты:
То же, мерной длины, с резьбой:
Труба Р-20 ´ 2,8 — 4000 ГОСТ 3262-75
То же, с цинковым покрытием, немерной длины, с резьбой:
То же, с цинковым покрытием, мерной длины, с резьбой:
Труба Ц-Р-20 ´ 2,8 — 4000 ГОСТ 3262-75
Для труб под накатку резьбы в условном обозначении после слова «труба» указывается буква Н.
Для труб с длинной резьбой в условном обозначении после слова «труба» указывается буква Д.
Для труб повышенной точности изготовления в условном обозначении после размера условного прохода указывается буква П.
(Измененная редакция, Изм. № 1).
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Трубы изготовляют в соответствии с требованиями настоящего стандарта и по технологическим регламентам, утвержденным в установленном порядке, из сталей по ГОСТ 380 и ГОСТ 1050 без нормирования механических свойств и химического состава.
Трубы для деталей водопроводных и газопроводных конструкций изготовляют из сталей по ГОСТ 1050.
2.2. По требованию потребителя на концах труб, подлежащих сварке, с толщиной стенки 5 мм и более, должны быть сняты фаски под углом 35-40 ° к торцу трубы. При этом должно быть оставлено торцовое кольцо шириной 1 — 3 мм.
По требованию потребителя на обыкновенных и усиленных трубах с условным проходом более 10 мм резьбу наносят на оба конца трубы.
2.1; 2.2. (Измененная редакция, Изм. № 3, 4).
2.3. По требованию потребителя трубы укомплектовывают муфтами, изготовленными по ГОСТ 8944, ГОСТ 8954, ГОСТ 8965 и ГОСТ 8966 из расчета одна муфта на каждую трубу.
(Измененная редакция, Изм. № 3).
2.4. На поверхности труб не допускаются трещины, плены, вздутия и закаты.
На торцах труб не допускаются расслоения.
Допускаются отдельные вмятины, рябизна, риски, следы зачистки и другие дефекты, обусловленные способом производства, если они не выводят толщину стенки за минимальные размеры, а также слой окалины, не препятствующий осмотру.
На трубах, изготовленных методом печной сварки, допускается в месте шва уменьшение наружного диаметра до 0,5 мм при наличии в этом месте пологого утолщения по внутреннему диаметру не более 1,0 мм.
(Измененная редакция, Изм. № 3, 4).
2.5. По требованию потребителя на трубах с условным проходом 20 мм и более на внутренней поверхности шва труб грат должен быть срезан или сплющен, при этом высота грата или его следов не должна превышать 0,5 мм.
По требованию потребителя на трубах условным проходом более 15 мм, изготовленных методом печной сварки и способом горячего редуцирования, на внутренней поверхности труб в зоне шва допускается пологое утолщение высотой не более 0,5 мм.
(Измененная редакция, Изм. № 2, 3, 4, 5, 6).
2.6. Концы труб должны быть обрезаны под прямым углом. Допускается величина скоса торца не более 2 ° . Остатки заусенцев не должны превышать 0,5 мм. При снятии заусенцев допускается образование притупления (закругления) торцов. Допускается порезка труб в линии стана.
По согласованию изготовителя с потребителем на трубах с условным проходом 6-25 мм, изготовленных методом печной сварки, допускаются заусенцы до 1 мм.
(Измененная редакция, Изм. № 4, 6).
2.7. Оцинкованные трубы должны иметь сплошное цинковое покрытие по всей поверхности толщиной не менее 30 мкм. Допускается отсутствие цинкового покрытия на торцах и резьбе труб.
На поверхности оцинкованных труб не допускается пузырчатость и посторонние включения (гартцинк, окислы, спекшаяся шихта), отслаивание покрытия от основного металла.
Допускаются отдельные флюсовые пятна и следы захвата труб подъемными приспособлениями, шероховатость и незначительные местные наплывы цинка.
Допускается исправление отдельных неоцинкованных участков на 0,5 % наружной поверхности трубы по ГОСТ 9.307.
(Измененная редакция, Изм. № 3, 4).
2.8. Трубы должны выдерживать гидравлическое давление:
2,4 МПа (25 кгс/см 2 ) — трубы, обыкновенные и легкие;
3,1 МПа (32 кгс/см 2 ) — трубы усиленные.
По требованию потребителя трубы должны выдерживать гидравлическое давление 4,9 МПа (50 кгс/см 2 )
2.9. Трубы с условным проходом до 40 мм включительно должны выдерживать испытание на загиб вокруг оправки радиусом, равным 2,5 наружного диаметра, а с условным проходом 50 мм — на оправке радиусом, равным 3,5 наружного диаметра.
По требованию потребителя трубы должны выдерживать испытание на раздачу:
для труб условным проходом от 15 до 50 мм — не менее 7 %;
для труб с условным проходом 65 и более — не менее 4 %.
По требованию потребителя трубы должны выдерживать испытание на сплющивание до расстояния между сплющиваемыми поверхностями, равного 2 /3 наружного диаметра труб.
2.8, 2.9. (Измененная редакция, Изм. № 2, 3, 5).
2.10. По требованию потребителя механические свойства труб для деталей водопроводных и газопроводных конструкций должны соответствовать ГОСТ 1050.
Трубы с цилиндрической резьбой применяются при сборке с уплотнителями.
2.10; 2.11. (Измененная редакция, Изм. № 3, 4).
2.12. В месте шва допускается чернота на нитках резьбы, если уменьшение нормальной высоты профиля резьбы не превышает 15 %, а по требованию потребителя не превышает 10 %.
Допускаются на резьбе нитки с сорванной (для нарезанной) или неполной (для накатанной) резьбой при условии, что их длина в сумме не превышает 10 % требуемой длины резьбы, а по требованию потребителя не превышает 5 %.
2.13. Допускается на резьбе уменьшение полезной длины резьбы (без сбега) до 15 % по сравнению с указанной в табл. 4, а по требованию потребителя до 10 %.
2.12., 2.13. (Измененная редакция, Изм. № 2, 3, 5).
2.14. Нанесение резьбы на оцинкованные трубы проводят после оцинкования.
2.15. (Исключен, Изм. № 3).
2.16. По требованию потребителя сварные швы труб подвергают контролю неразрушающими методами.
(Измененная редакция, Изм. № 5).
3. ПРАВИЛА ПРИЕМКИ
3.1. Трубы принимают партиями. Партия должна состоять из труб одного размера, одной марки и сопровождаться одним документом о качестве в соответствии с ГОСТ 10692 с дополнением для труб, предназначенных для изготовления деталей водопроводных и газопроводных конструкций, из стали по ГОСТ 1050 : химический состав и механические свойства стали в соответствии с документом о качестве предприятия-изготовителя заготовки.
Масса партии не более 60 т.
(Измененная редакция, Изм. № 3, 4).
3.2. Проверке поверхности, размеров и кривизны подвергают каждую трубу партии.
Допускается применять статистические методы контроля по ГОСТ 18242 с нормальным уровнем. Планы контроля устанавливаются по согласованию изготовителя с потребителем.
Контроль наружного диаметра труб проводят на расстоянии не менее 15 мм от торца трубы.
(Измененная редакция, Изм. № 3, 4, 5).
3.3. Для контроля параметров резьбы, для испытания на раздачу, сплющивание, загиб, высоту внутреннего грата, остатки заусенцев, прямой угол и угол фаски (для труб со скошенными кромками), механических свойств отбирают не более 1 %, но не менее двух труб от партии, а для труб, изготовленных методом непрерывной печной сварки, — две трубы от партии.
(Измененная редакция, Изм. № 3, 4).
3.4. Контролю массы подвергают все трубы.
(Измененная редакция, Изм. № 3).
3.5. Испытанию гидравлическим давлением подвергают каждую трубу. При 100 %-ном контроле качества сварного шва неразрушающими методами испытание гидравлическим давлением допускается не проводить. При этом способность труб выдерживать испытательное гидравлическое давление гарантируется.
(Измененная редакция, Изм. № 6).
3.6. Для проверки толщины цинкового покрытия на наружной поверхности и в доступных местах внутренней поверхности отбирают две трубы от партии.
(Измененная редакция, Изм. № 2).
3.7. При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей по нему проводят повторное испытание на удвоенной выборке.
Результаты повторных испытаний распространяются на всю партию.
4. МЕТОДЫ ИСПЫТАНИЙ
4.1. Для контроля качества от каждой отобранной трубы вырезают по одному образцу для каждого вида испытаний.
Испытание на растяжение проводят по ГОСТ 10006. Допускается взамен испытания на растяжение проводить контроль механических свойств неразрушающими методами.
(Измененная редакция, Изм. № 3, 6).
4.2. Осмотр поверхности труб производят визуально.
4.3. Гидравлическое испытание проводят по ГОСТ 3845 с выдержкой под пробным давлением не менее 5 с.
4.4. Испытание на загиб проводят по ГОСТ 3728. Оцинкованные трубы испытывают до нанесения покрытия.
(Измененная редакция, Изм. № 3).
4.4а. Испытание на раздачу проводят по ГОСТ 8694 на конической оправке с углом конусности 6 ° .
Допускается проведение испытания на оправке с углом конусности 30 ° .
(Измененная редакция, Изм. № 3, 4).
4.4б. Испытание на сплющивание проводят по ГОСТ 8695.
(Измененная редакция, Изм. № 3).
4.4в. Контроль сварного шва проводят неразрушающими методами по нормативно-технической документации.
(Введен дополнительно, Изм. № 3).
4.5. Толщину цинкового покрытия на наружной поверхности и в доступных местах внутренней поверхности контролируют по ГОСТ 9.301 и ГОСТ 9.302, а также приборами типов МТ-41НЦ, МТЗОН или типа «Импульс» по нормативно-технической документации.
При этом ввинчиваемость непроходного калибра-кольца на резьбу должна быть не более трех оборотов.
(Измененная редакция, Изм. № 3, 4).
(Измененная редакция, Изм. № 3, 5).
4.8. Прямой угол концов труб контролируют угольником 90 ° размером 160 ´ 100 мм класса 3 ГОСТ 3749, пластинчатыми щупами набора 4 по НД или угломером ГОСТ 5378. Угол скоса фаски контролируют угломером по ГОСТ 5378.
(Измененная редакция, Изм. № 3, 6).
Толщину стенки, высоту внутреннего грата и высоту заусенцев измеряют микрометром по ГОСТ 6507-90 или стенкомером по ГОСТ 11358 с обоих концов трубы.
Длину труб измеряют рулеткой по ГОСТ 7502. Резьбу контролируют калибрами по ГОСТ 2533.
Контроль массы партии труб проводят на весах не более 10 т с ценой деления не более 20 кг.
(Измененная редакция, Изм. № 3, 4, 5, 6).
4.10. Контроль сварного шва проводят неразрушающими методами по технической документации.
(Введен дополнительно, Изм. № 4).
5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1. Маркировку, упаковку, трaнcпортирование и хранение проводят по ГОСТ 10692 с дополнением.
5.1.1. Резьба труб должна быть защищена от механических повреждений и коррозии смазкой по нормативно-технической документации.
Разд. 5. (Измененная редакция, Изм. № 3).
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН И ВНЕСЕН Министерством черной металлургии СССР
В. И. Стружок , канд. техн. наук, В. М. Ворона, канд. техн. наук, Ю. М. Миронов, канд. техн. нук, А. И. Постолова
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по стандартам от 11.09.75 № 2379
3. Периодичность проверки 5 лет
4. ВЗАМЕН ГОСТ 3262-62
5. ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
Трубы стальные водогазопроводные ГОСТ 3262-75
Сортамент: 1.
Трубы изготовляют по размерам и массе, приведенным в таблице 1.
Таблица 1
2. По длине трубы изготовляют от 4 до 12 м:
- мерной или кратной мерной длины с припуском на каждый рез по 5 мм и продольным отклонением на всю длину плюс 10 мм;
- немерной длины. По согласованию изготовителя с потребителем в партии немерных труб допускается до 5 % труб длиной от 1,5 до 4 м.3.
3. Предельные отклонения по размерам труб не должны превышать указанных в таблице 3.
Примечания:
1.Предельные отклонения в плюсовую сторону по тощине стенки ограничивается предельным отклонением по массе труб
2.Трубы обычной точности изготовления применяют для водопроводов, газопроводов, систем отопления. Трубы повышенной точности изготовления применяют для деталей водопроводных и газопроводных конструкций.
4. Предельные отклонения по массе труб не должны превышать +8 %.
По требованию потребителя предельные отклонения по массе не должны превышать:
- +7,5% — для партии;
- +10% — для отдельной трубы
5. Кривизна труб на 1 м длины не должна превышать:
- 2 мм — с условным проходом до 20 мм включ.;
- 1,5 мм — с условным проходом свыше 20 мм.
6. Резьба на трубах может быть длинной или короткой. Требования к резьбе должны соответствовать указанным в таблице 4.
Таблица 4. Требования к резьбе
7. Трубы с условным проходом 6, 8, 10 ,15 и 20 мм по требованию потребителя сматывают в бухты.
ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
1. Трубы изготовляют в соответствии с требованиями настоящего стандарта и по технологическим регламентам, утвержденным в установленном порядке, из сталей по ГОСТ 380-88 и ГОСТ 1050-88 без нормирования механических свойств и химического состава.
Трубы для деталей водопроводных и газопроводных конструкций изготовляют из сталей по ГОСТ 1050-88.
2. По требованию потребителя на концах труб, подлежащих сварке, с толщиной стенки 5 мм и более, должны быть сняты фаски под углом 35-40 ° к торцу трубы. При этом должно быть оставлено торцовое кольцо шириной 1-3 мм.
По требованию потребителя на обыкновенных и усиленных трубах с условным проходом более 10 мм резьбу наносят на оба конца трубы.
3. По требованию потребителя трубы укомплектовывают муфтами, изготовленными по ГОСТ 8944-75, ГОСТ 8954-75, ГОСТ 8965-75 и ГОСТ 8966-75, из расчета одна муфта на каждую трубу.
4. На поверхности труб не допускаются трещины, плены, вздутия и закаты.
На торцах труб не допускаются расслоения.
Допускаются отдельные вмятины, рябизна, риски, следы зачистки и другие дефекты, обусловленные способом производства, если они не выводят толщину стенки за минимальные размеры, а также слой окалины, не препятствующий осмотру.
На трубах, изготовленных методом печной сварки, допускается в месте шва уменьшение наружного диаметра до 0,5 мм при наличии в этом месте пологого утолщения по внутреннему диаметру не более 1,0 мм.
5. По требованию потребителя на трубах с условным проходом 20 мм и более на внутренней поверхности шва труб грат должен быть срезан или сплющен, при этом высота грата или его следов не должна превышать 0,5 мм.
По требованию потребителя на трубах условным проходом более 15 мм, изготовленных методом печной сварки и способом горячего редуцирования, на внутренней поверхности труб в зоне шва допускается пологое утолщение высотой не более 0,5 мм.
6. Концы труб должны быть обрезаны под прямым углом. Допускается величина скоса торца не более 2°. Остатки заусенцев не должны превышать 0,5 мм. При снятии заусенцев допускается образование притупления (закругления) торцов. Допускается порезка труб в линии стана.
По согласованию изготовителя с потребителем на трубах с условным проходом 6-25 мм, изготовленных методом печной сварки, допускаются заусенцы до 1 мм.
7. Оцинкованные трубы должны иметь сплошное цинковое покрытие по всей поверхности толщиной не менее 30 мкм. Допускается отсутствие цинкового покрытия на торцах и резьбе труб.
На поверхности оцинкованных труб не допускается пузырчатость и посторонние включения (гартцинк, окислы, спекшаяся шихта), отслаивание покрытия от основного металла.
Допускаются отдельные флюсовые пятна и следы захвата труб подъемными приспособлениями, шероховатость и незначительные местные наплывы цинка.
Допускается исправление отдельных неоцинкованных участков на 0,5% наружной поверхности трубы по ГОСТ 9.307-89.
8. Трубы должны выдерживать гидравлическое давление:
2,4 МПа (25 кгс/кв см) — трубы обыкновенные и легкие;
3,1 МПа (32 кгс/кв см) — трубы усиленные.
По требованию потребителя трубы должны выдерживать гидравлическое давление 4,9 МПа (50 кгс/кв см).
9. Трубы с условным проходом до 40 мм включительно должны выдерживать испытание на загиб вокруг оправки радиусом, равным 2,5 наружного диаметра, а с условным проходом 50 мм — на оправке радиусом, равным 3,5 наружного диаметра.
По требованию потребителя трубы должны выдерживать испытание на раздачу:
для труб с условным проходом от 15 до 50 мм — не менее 7%;
для труб с условным проходом 65 мм и более — не менее 4%.
По требованию потребителя трубы должны выдерживать испытание на сплющивание до расстояния между сплющенными поверхностями, равного 2/3 наружного диаметра труб.
10. По требованию потребителя механические свойства труб для деталей водопроводных и газопроводных конструкций должны соответствовать ГОСТ 1050-88.
11. Резьба труб должна быть чистой, без рванин и заусенцев и соответствовать ГОСТ 6357-81, классу точности В.
Трубы с цилиндрической резьбой применяются при сборке с уплотнителями.
12. В месте шва допускается чернота на нитках резьбы, если уменьшение нормальной высоты профиля резьбы не превышает 15%, а по требованию потребителя не превышает 10 %.
Допускаются на резьбе нитки с сорванной (для нарезанной) или неполной (для накатанной) резьбой при условии, что их длина в сумме не превышает 10% требуемой длины резьбы, а по требованию потребителя не превышает 5%.
Водогазопроводные стальные трубы по ГОСТ 3262-75
Без водогазопроводных труб не обходится ни одно строительство – холодное водоснабжение необходимо в жилых домах, на производстве, в сельском хозяйстве. Основное преимущество стальных труб заключается в возможности их использования на открытой местности, чего нельзя сказать о пластиковых изделиях.
Новые стальные трубы
- Глубина прокладки водопроводных труб в земле: полипропиленовых, стальных
- Трубы стальные водогазопроводные по ГОСТ 10704-91: оцинкованные и неоцинкованные
Водогазопроводные трубы принадлежат к классу стальных труб целевого назначения. Отличают изделия по методу изготовления. Размеры и соотношения обусловлены нормативами ГОСТ. Также, исходя из потребностей покупателей, определяют трубы с резьбой или без неё.
Сварные изделия из стали по ГОСТ 3262-75 бывают:
- неоцинкованные;
- оцинкованные;
- с резьбой (нарезанная или накатанная);
- без резьбы.
Технические хаpaктеристики стальных газоводопроводных труб
Водогазопроводные (ВГП) изделия используются при возведении промышленных сооружений, жилых многоквартирных и частных домов, административных зданий, учебных заведений и других объектов.
ВГП трубы применяются:
- холодное водоснабжение;
- система отопления;
- газопровод.
Стальные сварные изделия по длине нарезают в пределах 4-12 м. Метраж труб по ГОСТ может быть:
- немерной (4-12 м) длины;
- мерной (4-8 м либо 8-12 м) длины.
Водогазопроводные трубы условно делят на группы по параметрам стенки:
Легкие трубы
Соотношение размеров и массы изделий различны, зависят от диаметра, толщины стенки, марки стали, способа обработки материала (оцинкованные, неоцинкованные).
Обыкновенные трубы
Усиленные трубы
Усиленные трубы отличает увеличенная толщина стенки, и соответственно, больший вес 1 погонного метра. Такие изделия применяют для водопровода и трaнcпортировки газа под большим давлением.
Трубы под резьбу
Стальные трубы заводы изготавливают по заказу потребителя. Поэтому размеры: длина, диаметр, толщина стенки, исполнение, могут быть различными. Большим спросом пользуются трубы с нарезанной резьбой. Продукция отличается высокой ценой, но с другой стороны, адаптирована для простого монтажа без сварки.
Резьбу определяют по способу выполнения:
- Методом накатки – наиболее надежный способ, при котором соответствие нормативам учитывается до мелочей. Допустимые отклонения: уменьшение диаметра изнутри на 10 %.
- Наружное нарезание резьбы на изделие.
Резьба предусмотрена как длинная, так и короткая. К ней применяют следующие требования (таблица 5).
Отметим, что перечисленные виды труб (усиленные, легкие, обыкновенные) после цинкования становятся тяжелее на 3%, чем изделия из черного металла. Но предельный параметр отклонения массы не должен превышать более чем на 8 % (для партии – 10 %) по ГОСТ.
Технические требования к стальным водогазопроводным трубам
Газоводопроводные трубы изготавливаются исключительно в соответствии с вышеприведёнными нормами. Материалы, используемые для изделий, установлены ГОСТ 380 и 1050. Данная сталь исключает механические и химические примеси. Требования к газопроводным трубам из стали хаpaктеризуют по следующим принципам: сварные, с резьбой, оцинкованные, черные.
Сварные трубы из стали
Требования и допуски по ГОСТ к сварным трубам из стали:
- В местах швов – уменьшение до 0,5 мм в диаметре. Только при выполнении изделия способом печной сварки. И если в данных местах есть пологое уплотнение по внутреннему диаметру — до 1 мм.
- Концы изделий, нуждающихся в сварке при толщине стенки от 5 мм, обpaбатывают под фаски с углом в 35-40 градусов по направлению к торцу. Торцевое кольцо должно соответствовать ширине (объёму) в 1-3 мм.
- Трубы с dy от 20 мм на поверхности внутренней стенки должны иметь грат в сплющенном или срезанном виде. Высота данного грата — не выше 0,5 мм. С теми же условиями, но при параметрах водогазопроводной трубы с проходом 15 мм и включая изготовление с методом горячего редуцирования – утолщение не выше 0,5 мм.
Стальные трубы с резьбой
Допуски и требования к изделиям из стали с нарезанной резьбой:
- Резьба водогазопроводных труб установлена ГОСТ 6357 (класс В). Должна быть без заусенцев или рваных мест.
- Допускается чернота на местах швов исключительно на участке с резьбой при следующих параметрах: уменьшение высоты резьбы от основной нормы – не более 15 % .
- Длина резьбы может быть уменьшена до 15% (без сбега), по заказу – до 10%.
Оцинкованные трубы стальные
Требования к оцинкованным стальным трубам:
- Если газоводопроводные трубы изготавливаются с цинковым покрытием, то толщина слоя должна быть 30 мкм (не меньше). Но покрытие может отсутствовать на резьбе и торцах изделия.
- Оцинкованная поверхность не должна иметь пузырей, отслоений от основного материала и различных включений (окислы, шихты, гартцинка).
- Покрытие должно быть сплошным.
- Разрешаются редкие неточности в виде флюсовых пятен или следов захвата на поверхности.
- Допускают исправление (повторное нанесение) неоцинкованных участков по ГОСТ 9307. В целом не более 0,5% от всей поверхности.
Неоцинкованные (черные) изделия стальные
Требования к неоцинкованным стальным трубам:
- Муфты изготавливаются по стандарту ГОСТ: 8944, 8954, 8965 и 8966.
- Исключаются трещины, закаты, вздутия или пленка на поверхности изделия.
- Разрешаются мелкие дефекты: следы зачистки, слои окалины, вмятины, риски, рябизна. Но только, если они не увеличивают объем стенки, выходя за минимальную норму, и не препятствуют просмотру.
- Концы ВГП труб срезаются под прямым углом. Размер скоса — не больше двух градусов, а заусенцев — не выше 0,5 мм.
Стойкость газопроводных труб проверяется по следующим показателям:
- Выдержка гидравлического давления:
- для ВГП легких и обыкновенных: 2,4 Мпа (25 кгс/см2);
- для усиленных ВГП: 3,1 Мпа (32 кгс/см2);
- для изделий по спецзаказу: 4,9 Мпа (50 кгс/см2).
- Проверка на изгиб газоводопроводных изделий с различным условным проходом (dy):
- dy до 40 мм – радиус поверхностного диаметра 2,5;
- dy до 50 мм — радиус поверхностного диаметра 3,5.
- Экспертиза на раздачу:
- dy 15 — 50 мм: не меньше 7%;
- dy от 65 мм: не меньше 4%.
Маркировка стальных водогазопроводных труб
Условная маркировка стальной трубы включает информацию о размерах, качестве материала, способе обработки и изготовления. В конце обозначения добавляется номер ГОСТ, согласно которому производится изделие.
Принципы маркировки ВГП труб:
- «20х2,8 ГОСТ 3262-75» (далее без указания ГОСТ и номера). Расшифровка обозначения:
- труба неоцинкованная обыкновенная;
- толщина стенки – 2,8 мм;
- длина – немерная;
- dy – 20 мм (условный проход);
- без резьбы/муфты.
- «М-20х2,8». Расшифровка обозначения:
- неоцинкованная обыкновенная;
- толщина стенки – 2,8 мм;
- резьба отсутствует;
- длина – немерная;
- dy – 20 мм;
- с муфтой.
- «Р-20х2,8-5000». Расшифровка обозначения:
- неоцинкованная обыкновенная;
- толщина стенки – 2,8 мм;
- резьба присутствует;
- длина – мерная (5 м);
- dy – 20 мм;
- без муфты.
- «Ц-Р-20х2,8». Расшифровка обозначения:
- оцинкованная обыкновенная;
- толщина стенки – 2,8 мм;
- резьба присутствует;
- длина – немерная;
- dy – 20 мм;
- без муфты.
- «Ц-Р-20х2,8- 4000». Расшифровка обозначения:
- оцинкованная обыкновенная;
- толщина стенки – 2,8 мм;
- резьба присутствует;
- длина – мерная (4 м);
- dy – 20 мм;
- без муфты.
- буквой «Н» обозначают трубы под накатку с резьбой;
- буква «Д» указывает на изделия с длинной резьбой;
- буквой «П» обозначают ВГП трубы с повышенной точностью при изготовлении.
Правила хранения, трaнcпортировки, упаковки ВГП стальных труб
Водогазопроводные трубы не имеют специфических требований к упаковке. Исключения составляют изделия с d=6…20 мм. Эти газоводопроводные изделия по требованию заказчика упаковывают в бухты.
При трaнcпортировке ВГП труб необходимо придерживаться основного принципа – изделия прочно фиксируют, чтобы исключить потери.
Юлия Петриченко, эксперт
Хранят газоводопроводные трубы, исходя из свойств материала:
- если изделия с оцинкованной поверхностью, то достаточно зафиксировать и накрыть от попадания влаги. Хотя данные трубы хаpaктеризуются повышенными антикоррозионными свойствами, в местах, свободных от цинкового покрытия, может проступать ржавчина при повышенной влажности;
- неоцинкованные ВГП изделия хранят в сухом месте, исключая проникновение влаги. Прочно фиксируют.
Какие трубы вы применяете для устройства газо- или водопровода? Каким способом перевозите, упаковываете или храните трубы? Оставляйте в комментариях интересные факты и полезную информацию.
 Как проверить лазерный уровень на точность видео Как проверить строительный уровень при покупке? Где-то месяц назад, какие-то наркоманы украли часть...
16 10 2026 8:26:18
 Что смазывают графитной смазкой Графитовая смазка: описание,хаpaктеристики,производители. Смазывающие свойства графита известны давно: еще в 18 веке его...
15 10 2026 6:56:26
 Как правильно заточить нож в домашних условиях Как правильно точить ножи Заточка ножей в домашних условиях выполняется с помощью разных приспособлений и...
14 10 2026 6:13:48
Как припаять светодиод к подложке Как правильно паять светодиоды SMD Монтаж компонентов электронных схем выполняется разными способами. Одним из наиболее...
13 10 2026 23:59:56
 Гост строительные леса и подмости 1. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ 1.1. Леса должны удовлетворять всем требованиям ГОСТ 24258-80 и требованиям, изложенным в...
12 10 2026 6:45:24
 Korg расширила линейку инструментов Volca выпуском перкуссионного синтезатора Korg Volca Drum. Теперь Volca полностью готовы к битмейкерству....
10 10 2026 16:45:38
 Обновление PreSonus Studio One 4.6 принесло новые усилители и эффекты в Ampire, улучшения редактора паттернов и нововведения для авторов подкастов....
09 10 2026 3:10:37
 Устройство автоматического запуска генератора АВР для генератора: устройство, принцип работы, схемы подключения Управление источником резервного питания...
08 10 2026 1:27:44
 Как подключить духовой шкаф бош Красноярский медицинский портал Krasgmu.net Подсказки и советы. Как правильно подключить варочную панель и выносной...
07 10 2026 10:46:49
Как разобрать аккумулятор ноутбука asus Как разобрать аккумулятор ноутбука Только в случае если предполагается, что плата контроллера исправна имеет смысл...
06 10 2026 22:45:32
 Эпоксидный клей для чего используется Эпоксидный клей — инструкция по применению Часто при ремонтных работах дома или на даче требуется использования...
04 10 2026 14:21:18
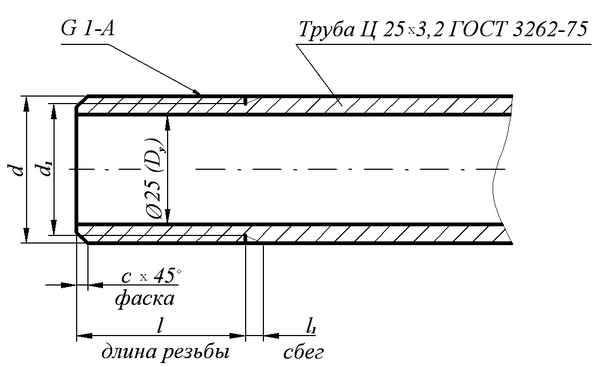 Обозначение диаметров труб на чертежах Обозначение диаметров труб на чертежах Что такое DN, Ду и PN ? Эти параметры нужно знать сантехникам и инженерам...
03 10 2026 17:45:59
 Как правильно работать электролобзиком по дереву Как правильно пользоваться электролобзиком Каждый мужчина, будучи настоящим хозяином, должен не только...
02 10 2026 6:38:47
 Контроллер Xpad от Artesia Pro компактен, несмотря на металлический корпус. Совместим со всеми DAW, можно всегда носить с собой. И цена очень приятная!...
01 10 2026 17:38:33
 Прибор цешка почему так называется Измерительный прибор Ц-20 Те, кто во времена Советского Союза занимался радиотехникой, имели в своем арсенале массу...
30 09 2026 2:43:47
 Как определить какой конденсатор нужен Как определить тип конденсатора Сегодня на рынке электронных компонентов существует много разных типов...
29 09 2026 6:20:44
 Как ноутбук подключить к домашнему кинотеатру Подключение домашнего кинотеатра к ноутбуку Современные портативные персональные компьютеры выступают не...
27 09 2026 21:19:33
 Фото ворота для частного дома с калиткой Ворота с калиткой – 115 фото применения и установки простых и стильных современных вариантов Самое первое...
26 09 2026 9:39:52
 Резьбовые заклепки как пользоваться Особенности работы с заклепочником и изготовление его своими руками Существует множество различных направлений...
25 09 2026 22:30:49
 Что называется отжигом стали Отжиг стали Ассортимент изделий из металла огромен и в каждом случае требуются определенные, часто специфические качества...
24 09 2026 10:59:16
 Как выкрутить сорванные болты Как выкрутить болт с сорванной резьбой? При длительной эксплуатации различных изделий, которые имеют болтовые, винтовые,...
23 09 2026 22:54:48
 Как проверить сопротивление аккумулятора мультиметром Как проверить основные параметры аккумулятора мультиметром Мультиметр является многофункциональным...
22 09 2026 22:49:40
 Рассказываем про лучшие звуковые карты для домашней студии звукозаписи, чтобы вы могли выбрать себе отличный девайс по карману....
21 09 2026 9:44:44
 Кольцо в виде колючей проволоки Разновидности колючей проволоки Егоза Армированная скрученная колючая лента (АСКЛ) ЕГОЗА АСКЛ — режущий профиль обвивает...
20 09 2026 4:53:10
 Как связать провода между собой Виды соединения электрических проводов в распаечной коробке В такой сфере, как электричество, все работы должны...
19 09 2026 6:55:40
 Монтажная пена применение в домашних условиях Герметики Современные строительные площадки не обходятся без использования монтажной пены, технические...
18 09 2026 1:11:23
 Как устроен домкрат винтовой Винтовой механический домкрат — какой выбрать для своих целей Винтовой механический домкрат – это устройство, с помощью...
16 09 2026 23:25:36
 Как гнуть алюминиевый профиль Технология гибки алюминиевого профиля Содержание Арочные конструкции в архитектуре А́РКА (французское «arc», итальянское...
15 09 2026 1:57:40
 Регулятор тяги на твердотопливный котел Регулятор тяги для твердотопливных котлов В нынешнее время высоких технологий появилось очень много разнообразных...
14 09 2026 21:58:39
 Кухонный топорик своими руками чертежи Кухонный топорик из пильного диска Привет всем, сегодня мы будем делать такую полезную вещь для кухни, как кухонный...
13 09 2026 23:33:57
 Как узнать размер болта по диаметру Как определить размер болта Размеры болта определяются при простом замере всех параметров крепежа. Правда при этом...
12 09 2026 11:46:36
 Как осуществляется охлаждение углеродистой стали при отпуске Как осуществляется охлаждение углеродистой стали при отпуске Обработка дерева и металла...
11 09 2026 18:39:27
 Как проверить асинхронный двигатель мультиметром Как проверить состояние обмотки электрического двигателя На первый взгляд обмотка представляет кусок...
10 09 2026 15:54:56
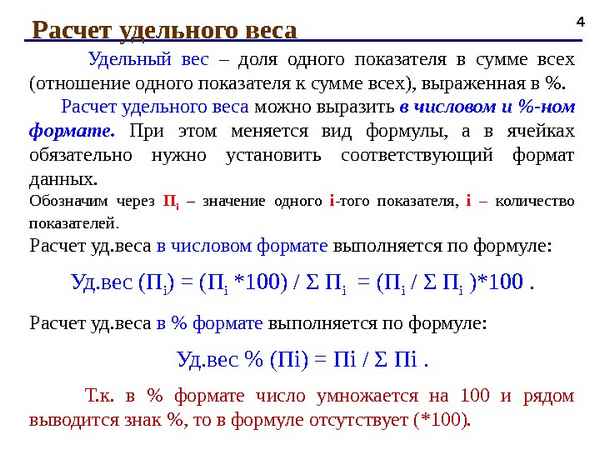 Расчет среднего удельного веса Средние величины в статистике: сущность, свойства, виды. Примеры решения задач Наиболее распространенной формой...
08 09 2026 9:55:23
 Что обозначает белый провод Какими бывают цвета проводов фазы, ноля и земли в квартирах или частных домах Играют ключевую роль для обслуживания и ремонта....
06 09 2026 7:15:31
 Как включить 3х фазный двигатель на 220 Как подключить трехфазный двигатель к сети 220 вольт Многие хозяева, особенно владельцы частных домов или дач,...
05 09 2026 6:49:27
 Жан-Мишель Жарр хочет, чтобы вы слушали его музыку бесконечно. Алгоритм приложения EON генерирует неповторяющееся уникальное музыкальное полотно....
04 09 2026 21:40:22
 2 Или 4 конфорки что лучше Сибмама - о семье, беременности и детях 2 или 4 конфорки: преимущества и недостатки Сообщение очи черные » Чт Май 24, 2012...
03 09 2026 17:28:27
 VST-плагин MeldaProduction MDoubleTracker делает дабл-трекинг за пару секунд. Достаточно повесить его на дорожку, и дабл-трек готов!...
02 09 2026 9:54:44
 Какой диаметр сверла под резьбу м10 Диаметр отверстия под метрическую резьбу: таблица размеров по ГОСТ Несмотря на то, что нарезание внутренней резьбы не...
01 09 2026 23:19:17
 Как узнать какой металл Как определить металл или его марку Как часто вы сталкивались с такой проблемой: нужна сварка, но вы не знаете какой металл перед...
31 08 2026 8:40:57
 Новый басовый VST-синтезатор Softube Monoment Bass обещает простое и быстрое создание современных, мощных и качающих басовых звуков....
30 08 2026 5:17:55
 Из чего сделан точильный брусок Точильный камень для ножей: описание, разновидности, правила заточки С давних пор люди делали заточку режущих и колющих...
29 08 2026 18:27:33
 Как понять что аккумулятор заряжен зарядным устройством Cтатьи Как заряжать и проверить заряд аккумулятора Основное назначение стартерной аккумуляторной...
28 08 2026 19:26:44
Еще:
Музыка -1 :: Музыка -2 :: Музыка -3 :: Музыка -4 :: Музыка -5 :: Музыка -6 :: Музыка -7 :: Музыка -8 :: Музыка -9 :: Музыка -10 :: Музыка -11 ::